KVALITA A PRESNOSŤ VYTLAČOVANIA

Ako sa merajú rozmerové tolerancie vytláčaných profilov?

Počas procesu vytláčania nie je cieľom len vyrobiť plastový profil v požadovanom tvare. Rovnako dôležité je, aby rozmery hotového výrobku zostali v rámci stanovených menovité rozmery a medzné úchylky.

Odchýlka niekoľkých desatín milimetra môže byť pri niektorých aplikáciách úplne prijateľná, zatiaľ čo pri iných môže viesť k problémom pri montáži alebo k funkčným problémom.

DIN 16941:2012-11

Všeobecne, DIN 16941:2012-11 opisuje všeobecne uznávané priemyselné tolerancie pre vytláčané plastové profily. Tieto tolerancie môžu byť upravené vzájomnou dohodou medzi zákazníkom a výrobcom s ohľadom na požiadavky aplikácie a technologické obmedzenia procesu vytláčania.

Z tohto dôvodu je kontrola rozmerových tolerancií extrudovaných výrobkov dôležitou súčasťou kontrola kvality počas výroby.

DIMENZIONÁLNA KONTROLA

Čo znamená tolerancia vytláčania?

Menovitý rozmer je určený rozmer, na ktorý je výrobok navrhnutý. Profil vyrobený v skutočnom procese vytláčania však nemusí mať presne menovitý rozmer.

PRÍKLAD

50,0 mm profil nemusí merať presne 50,0 mm.

Profil môže mať menovitú šírku 50,0 mm, s toleranciou ±0,5 mm.

V tomto prípade by bola prijateľná šírka profilu:

Nominálny rozmer 50.0 mm
± 0,5 mm
Prijateľný rozsah 49.5–50.5 mm

Tolerancia preto definuje povolený rozmerový rozsah, v rámci ktorého sa výrobok považuje za vyhovujúci špecifikácii.

KONTROLA KVALITY

Ako sa merajú extrudované profily?

Použitá metóda merania závisí predovšetkým od geometrie a veľkosti profilu a od požadovanej úrovne presnosti.

01

Posuvné meradlo

Posuvné meradlá sú jedným z najjednoduchších a najbežnejšie používaných meracích prístrojov. Sú vhodné na rýchlu kontrolu vonkajších rozmerov, šírok, výšok a určitých vnútorných rozmerov.

Sú obzvlášť užitočné na bežné kontroly kvality počas výroby, hoci dosiahnuteľná presnosť merania závisí od prístroja, geometrie profilu a obsluhy.

03

Optické a laserové meracie systémy

Optické a laserové meracie systémy umožňujú rýchlejšiu a detailnejšiu kontrolu extrudovaných profilov. Dokážu merať viacero rozmerov prierezu profilu súčasne a poskytovať nepretržité sledovanie počas výroby.

RTG meracie systémy sa môžu použiť aj na špecifické aplikácie, kde je potrebné kontrolovať vnútornú geometriu profilu.

NEPRETRŽITÉ VYTLAČOVANIE

Konzistentné rozmery počas celej výrobnej série

Tieto technológie sú mimoriadne výhodné pri kontinuálnom vytláčaní, kde sa výrobok vyrába v dĺžke mnohých metrov a udržanie konzistentných rozmerov počas celej výrobnej dávky je kľúčové.

mm
PRESNE INSPEKČNÉ KONTROLY

Viac ako jeden rozmer
Musí sa skontrolovať

Pri extrudovanom profile nemusí byť celková šírka alebo výška tou najdôležitejšou mierou. V závislosti od použitia môže byť potrebné skontrolovať niekoľko kritických rozmerov.

01 Celková šírka +
Celková šírka profilu sa kontroluje vzhľadom na špecifikovaný menovitý rozmer a toleranciu.
02 Celková výška +
Celková výška profilu môže byť kritická pre montáž, inštaláciu a rozmerovú kompatibilitu.
03 Hrúbka steny +
Hrúbka steny ovplyvňuje mechanický výkon, hmotnosť, tuhosť a spotrebu materiálu.
04 Drážky a otvory +
Šírka drážky, hĺbka drážky a rozmery otvorov môžu byť kľúčové pre správnu montáž a funkčný výkon.
05 Poloměry a profilová geometria +
Rádiusy, zaoblené prvky a celková geometria profilu sa tiež môžu musieť kontrolovať, aby sa zabezpečila konzistentná montáž a funkcia.
06 Vnútorný priemer +
Vnútorné priemery sú mimoriadne dôležité pre rúry, puzdra a profily navrhnuté tak, aby pasovali na iný komponent alebo okolo neho.
07 Rovnosť a stabilita +
Rozmerová stálosť a rovnosť sa musia zachovať po celej vyrobenej dĺžke profilu.
!
Prečo na tom záleží?

Profil môže spôsobiť problémy, aj keď je jeho celková šírka v rámci tolerancie. Napríklad hrúbka steny alebo rozmery vnútorného drážkovania už môžu byť mimo povoleného rozsahu.

```html
SÉRIOVÁ VÝROBA

Ako sa kontroluje rozmerová stabilita v sériovej výrobe?

Pri sériovej výrobe zvyčajne nestačí odmerať len jeden kus. Kritické rozmery sa kontrolovane overujú v definovaných intervaloch počas výroby, prípadne sa v niektorých aplikáciách sledujú nepretržite.

Výsledky merania je možné porovnať s menovitým rozmerom a povolenou toleranciou. To umožňuje určiť nielen to, či je jednotlivý kus v špecifikácii, ale aj to, či počas výroby sa začal prejavovať rozmerový trend alebo postupná zmena.

PRÍKLAD Rozmerový trend
50.0 mm
50.2 mm
50.4 mm
50.6 mm

Ak je zadaná tolerancia prekročená, konečné meranie sa už môže nachádzať mimo povoleného rozsahu.

Včasná identifikácia tohto trendu umožňuje upraviť výrobný proces predtým, ako sa vyprodukuje významné množstvo nezhodného materiálu.
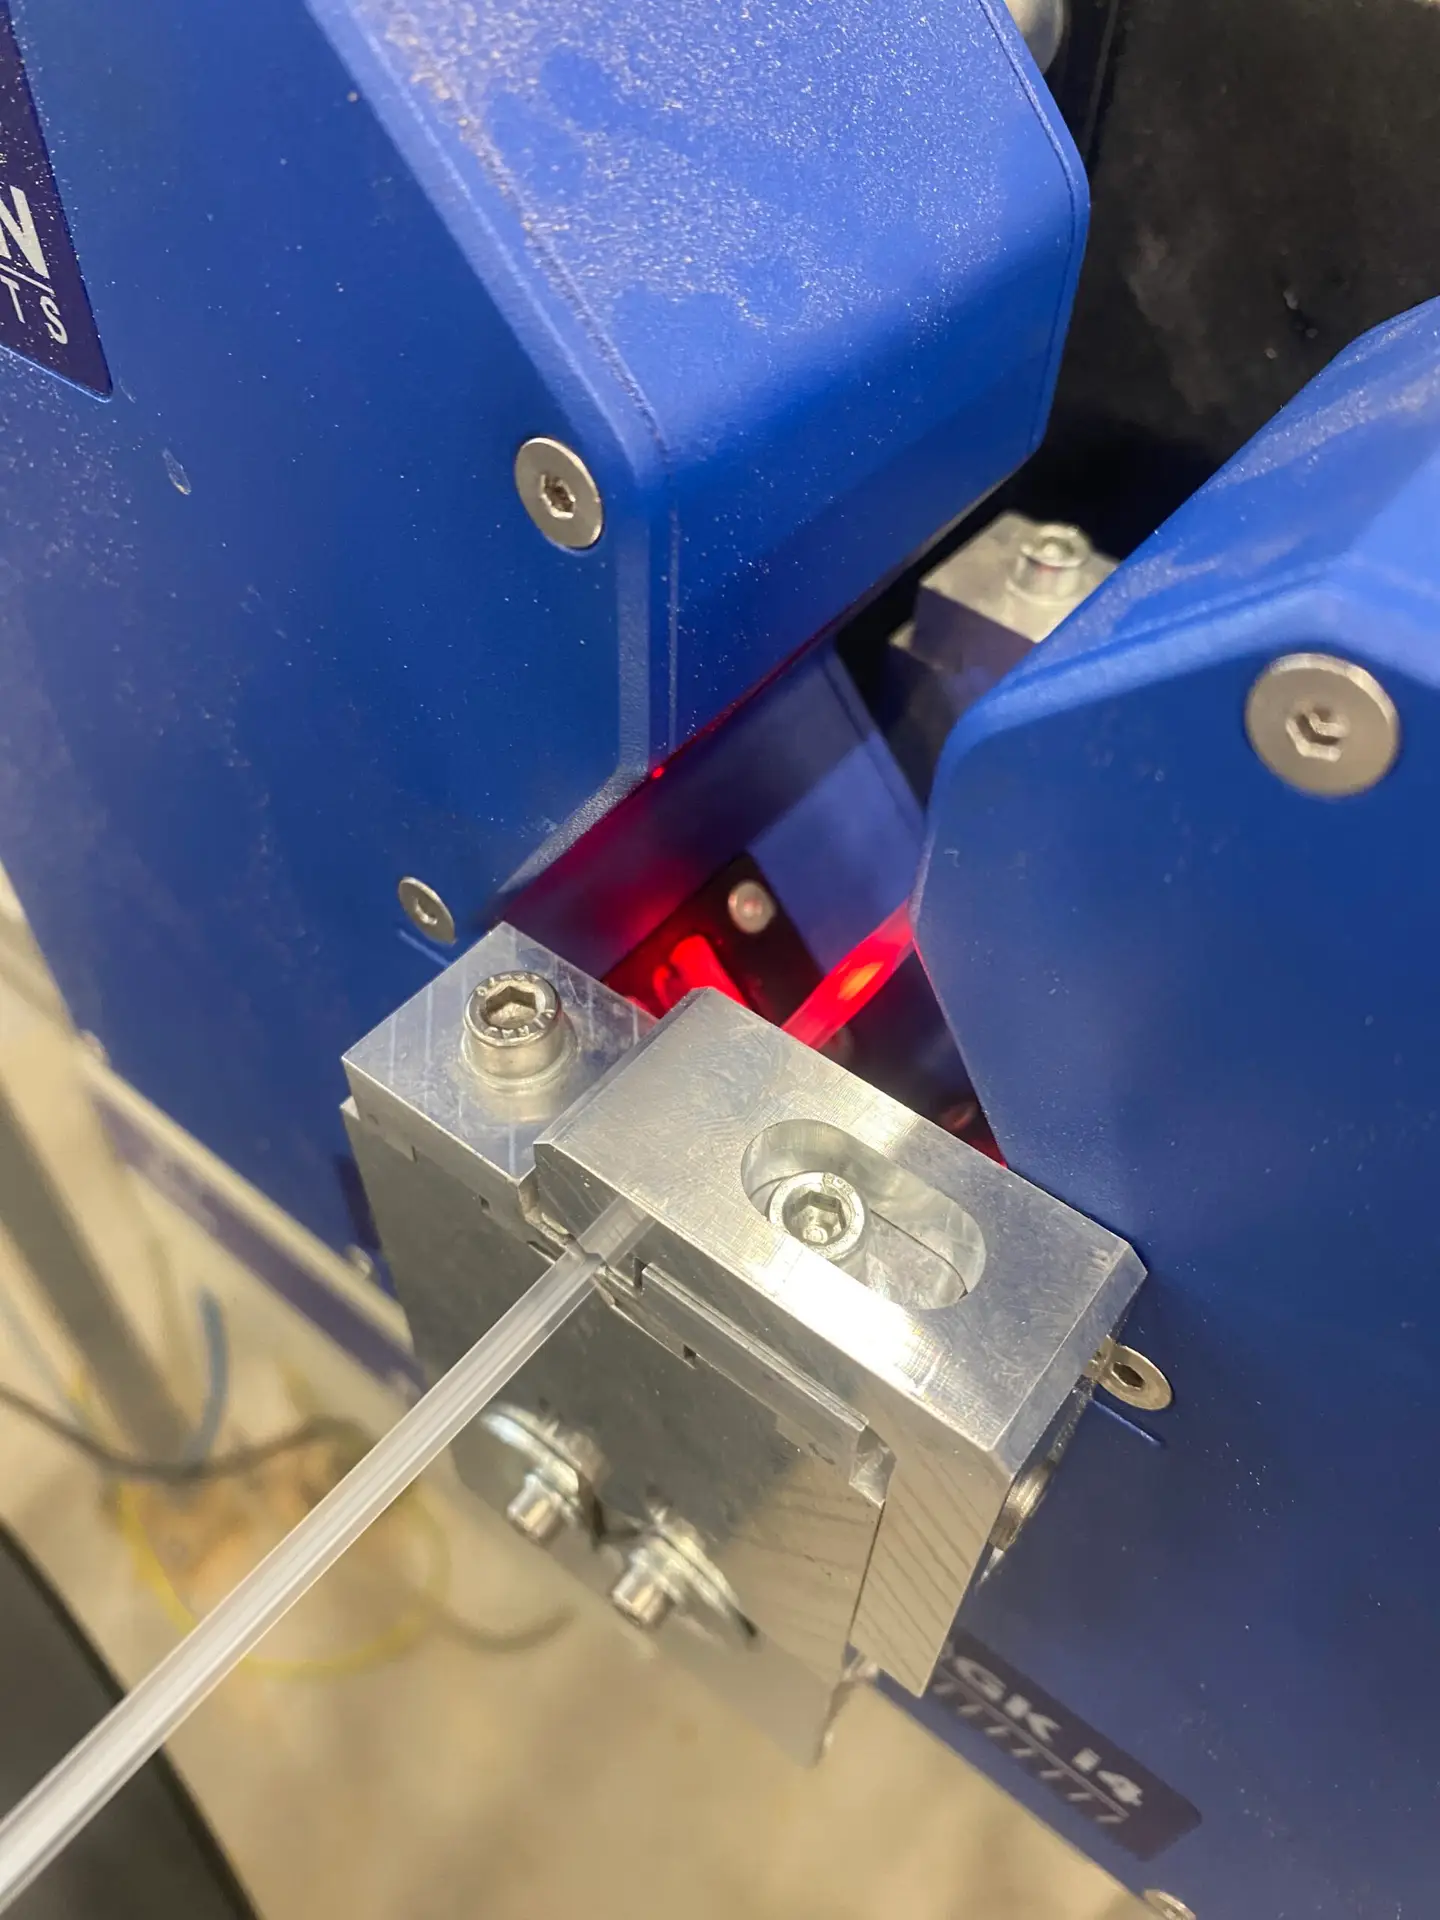
Dimensional measurement of an extruded plastic profile
Meranie profilu
Meranie počas výroby Kritické rozmery profilu je možné kontrolovať v definovaných intervaloch, aby sa udržala konzistentná kvalita počas celej výrobnej série.
```

Tolerancia vždy závisí od aplikácie

Neexistuje žiadna jediná “správna” tolerancia pre každý vytláčaný plastový profil.

Odchýlka niekoľkých desatín milimetra nemusí spôsobiť žiadne praktické problémy pri jednoduchom kryte alebo dekoratívnom profile. Rovnaká odchýlka však môže vytvoriť problémy pri montáži alebo funkčnosti, keď technický profil potrebuje presne pasovať do iného komponentu.

Z tohto dôvodu by výrobcovia nemali automaticky zadávať najužšiu možnú toleranciu. Namiesto toho by mali toleranciu definovať podľa funkcia výrobku, materiál, geometria profilu a výrobná technológia.

Výrobný proces zohráva taktiež dôležitú úlohu. Výrobcovia musia zvážiť úroveň rozmerovej presnosti, ktorú dokáže zvolený materiál a vytlačovací proces stabilne dosahovať pri reálnej výrobe.

Správna tolerancia vyvažuje požiadavky na výrobok s tým, čo proces vytláčania dokáže spoľahlivo zabezpečiť.

Záver

Meranie dimensionálnej tolerancie vytláčaného profilu znamená overovanie, že skutočné rozmery hotového výrobku zostávajú v prijateľnom rozsahu vzhľadom na špecifikované menovité rozmery.

Široká škála meranie metódy, od jednoduchých meraní posuvným meradlom až po vysoko presné optické a laserové meracie systémy. Vhodná metóda závisí od geometrie profilu, kritických rozmerov a požadovanej úrovne presnosti.

Najdôležitejšie je, že rozmerovú toleranciu pri vytláčaní by sme nemali vnímať ako jednorazovú kontrolu.

Je to dôležitý indikátor stabilného, kontrolovaného a opakovateľného výrobného procesu.