EXTRÚZIÓS MINŐSÉG ÉS PRECIZITÁS

Hogyan mérik az extrudált profilok mérettűréseit?

Az extrudálási folyamat során a cél nem csupán az, hogy a kívánt formájú műanyag profilt állítsák elő. Ugyanolyan fontos az is, hogy a kész termék méretei a megadott határokon belül maradjanak. névleges méretek és tűréshatárok.

Nhány tized milliméteres eltérés egyes alkalmazásokban teljesen elfogadható lehet, míg másokban szerelési vagy működési problémákhoz vezethet.

DIN 16941:2012-11

Általában, DIN 16941:2012-11 ismerteti az iparág által elfogadott általános tűréshatárokat az exrudált műanyag profilok esetében. Ezek a tűréshatárok az Vevő és a Gyártó közös megegyezésével módosíthatók, figyelembe véve az alkalmazási követelményeket és az extrudálási folyamat technológiai korlátait.

Emiatt az extrudált termékek mérettűrésének ellenőrzése fontos részét képezi gyártásközi minőségellenőrzés.

DIMENZIÓELLENŐRZÉS

Mit jelent az extrudálási tűrés?

A névleges méret az a megadott méret, amelyre a terméket tervezték. A tényleges sajtolási eljárás során előállított profil azonban nem feltétlenül rendelkezik pontosan a névleges mérettel.

PÉLDA

Egy 50,0 mm-es profilnak nem kell pontosan 50,0 mm-esnek lennie.

Egy profil névleges szélessége lehet 50,0 mm, ±0,5 mm tűréssel.

Ebben az esetben az elfogadható profilszélesség a következő lenne:

Névleges méret 50.0 mm
± 0,5 mm
Elfogadható tartomány 49.5–50.5 mm

A tűrés ezért meghatározza azt a megengedett mérettartományt, amelyen belül a termék a specifikációnak megfelelőnek minősül.

MINŐSÉGELLENŐRZÉS

Hogyan mérik az extrudált profilokat?

Az alkalmazott mérési módszer elsősorban a profil geometriájától és méretétől, valamint a szükséges pontosság szintjétől függ.

01

Tolómérő

A tolómérők az egyik legegyszerűbb és leggyakrabban használt mérőműszerek. Alkalmasak külső méretek, szélességek, magasságok és bizonyos belső méretek gyors ellenőrzésére.

Különösen hasznosak a gyártás közbeni rutinszerű minőségellenőrzésekhez, bár az elérhető mérési pontosság függ a műszertől, a profil geometriájától és a kezelőtől.

03

Optikai és lézeres mérőrendszerek

Az optikai és lézeres alapú mérőrendszerek lehetővé teszik az extrudált profilok gyorsabb és részletesebb vizsgálatát. Képesek a profil keresztmetszetének több dimenzióját egyszerre mérni, és folyamatos felügyeletet biztosítanak a gyártás során.

A röntgenes mérőrendszerek olyan speciális alkalmazásokhoz is használhatók, ahol egy profil belső geometriáját kell ellenőrizni.

FOLYAMATOS SAJTOLÁS

Következetes méretek a gyártási folyamat során

Ezek a technológiák különösen előnyösek a folyamatos extrukcióban, ahol a terméket több méteren keresztül gyártják, és a gyártási folyamat során elengedhetetlen az egyenletes méretek fenntartása.

mm
PRECÍZIÓS ELLENŐRZÉS

Több mint egy dimenzió
Ellenőrizni kell

Egy sajtolt profil esetében nem feltétlenül a teljes szélesség vagy magasság a legfontosabb méret. Az alkalmazástól függően előfordulhat, hogy számos kritikus méretet kell ellenőrizni.

01 Teljes szélesség +
A profil teljes szélességét ellenőrzik a megadott névleges méret és tűrés alapján.
02 Teljes magasság +
A profil teljes magassága kritikus jelentőségű lehet az összeszerelés, a beszerelés és a méretbeli kompatibilitás szempontjából.
03 Falvastagság +
A falvastagság befolyásolja a mechanikai teljesítményt, a súlyt, a merevséget és az anyagfelhasználást.
04 Hornyok és nyílások +
A horonyszélesség, a horonymélység és a nyílások méretei elengedhetetlenek lehetnek a helyes összeszereléshez és a funkcionális teljesítményhez.
05 Sugarak és profilgeometria +
A sugarakat, a lekerekített elemeket és az általános profilgeometriát szintén ellenőrizni kell az egységes illeszkedés és működés biztosítása érdekében.
06 Belső átmérő +
A belső átmérők különösen fontosak olyan csövek, hüvelyek és profilok esetében, amelyeket úgy terveztek, hogy egy másik alkatrészre vagy alkatrész köré illeszkedjenek.
07 Egyenesség és stabilitás +
A profil teljes gyártási hosszán meg kell tartani a méretstabilitást és az egyenességet.
!
Miért fontos ez?

Egy profil okozhat problémákat akkor is, amikor a teljes szélessége a tűrésen belül van. Például a falvastagság vagy egy belső horony méretei már a megengedett tartományon kívül eshetnek.

```html
Sorozatgyártás

Hogyan ellenőrzik a méretstabilitást a sorozatgyártásban?

A sorozatgyártásban általában nem elegendő csupán egyetlen darab mérése. A kritikus méreteket a gyártás során meghatározott időközönként ellenőrzik, vagy bizonyos alkalmazásokban folyamatosan figyelemmel kísérik.

A mérési eredmények összehasonlíthatók a névleges mérettel és a megengedett tűréssel. Ezáltal nemcsak az határozható meg, hogy egy adott darab a specifikáción belül van-e, hanem az is, hogy dizájn trend vagy fokozatos változás kezdett kialakulni a gyártás során.

PÉLDA Dimenziós trend
50.0 mm
50.2 mm
50.4 mm
50.6 mm

Ha a megadott tűréshatárt túllépik, a végső mérés már kívül eshet a megengedett tartományon.

Ennek a trendnek a korai azonosítása lehetővé teszi a gyártási folyamat módosítását, mielőtt jelentős mennyiségű nem-megfelelő anyag keletkezne.
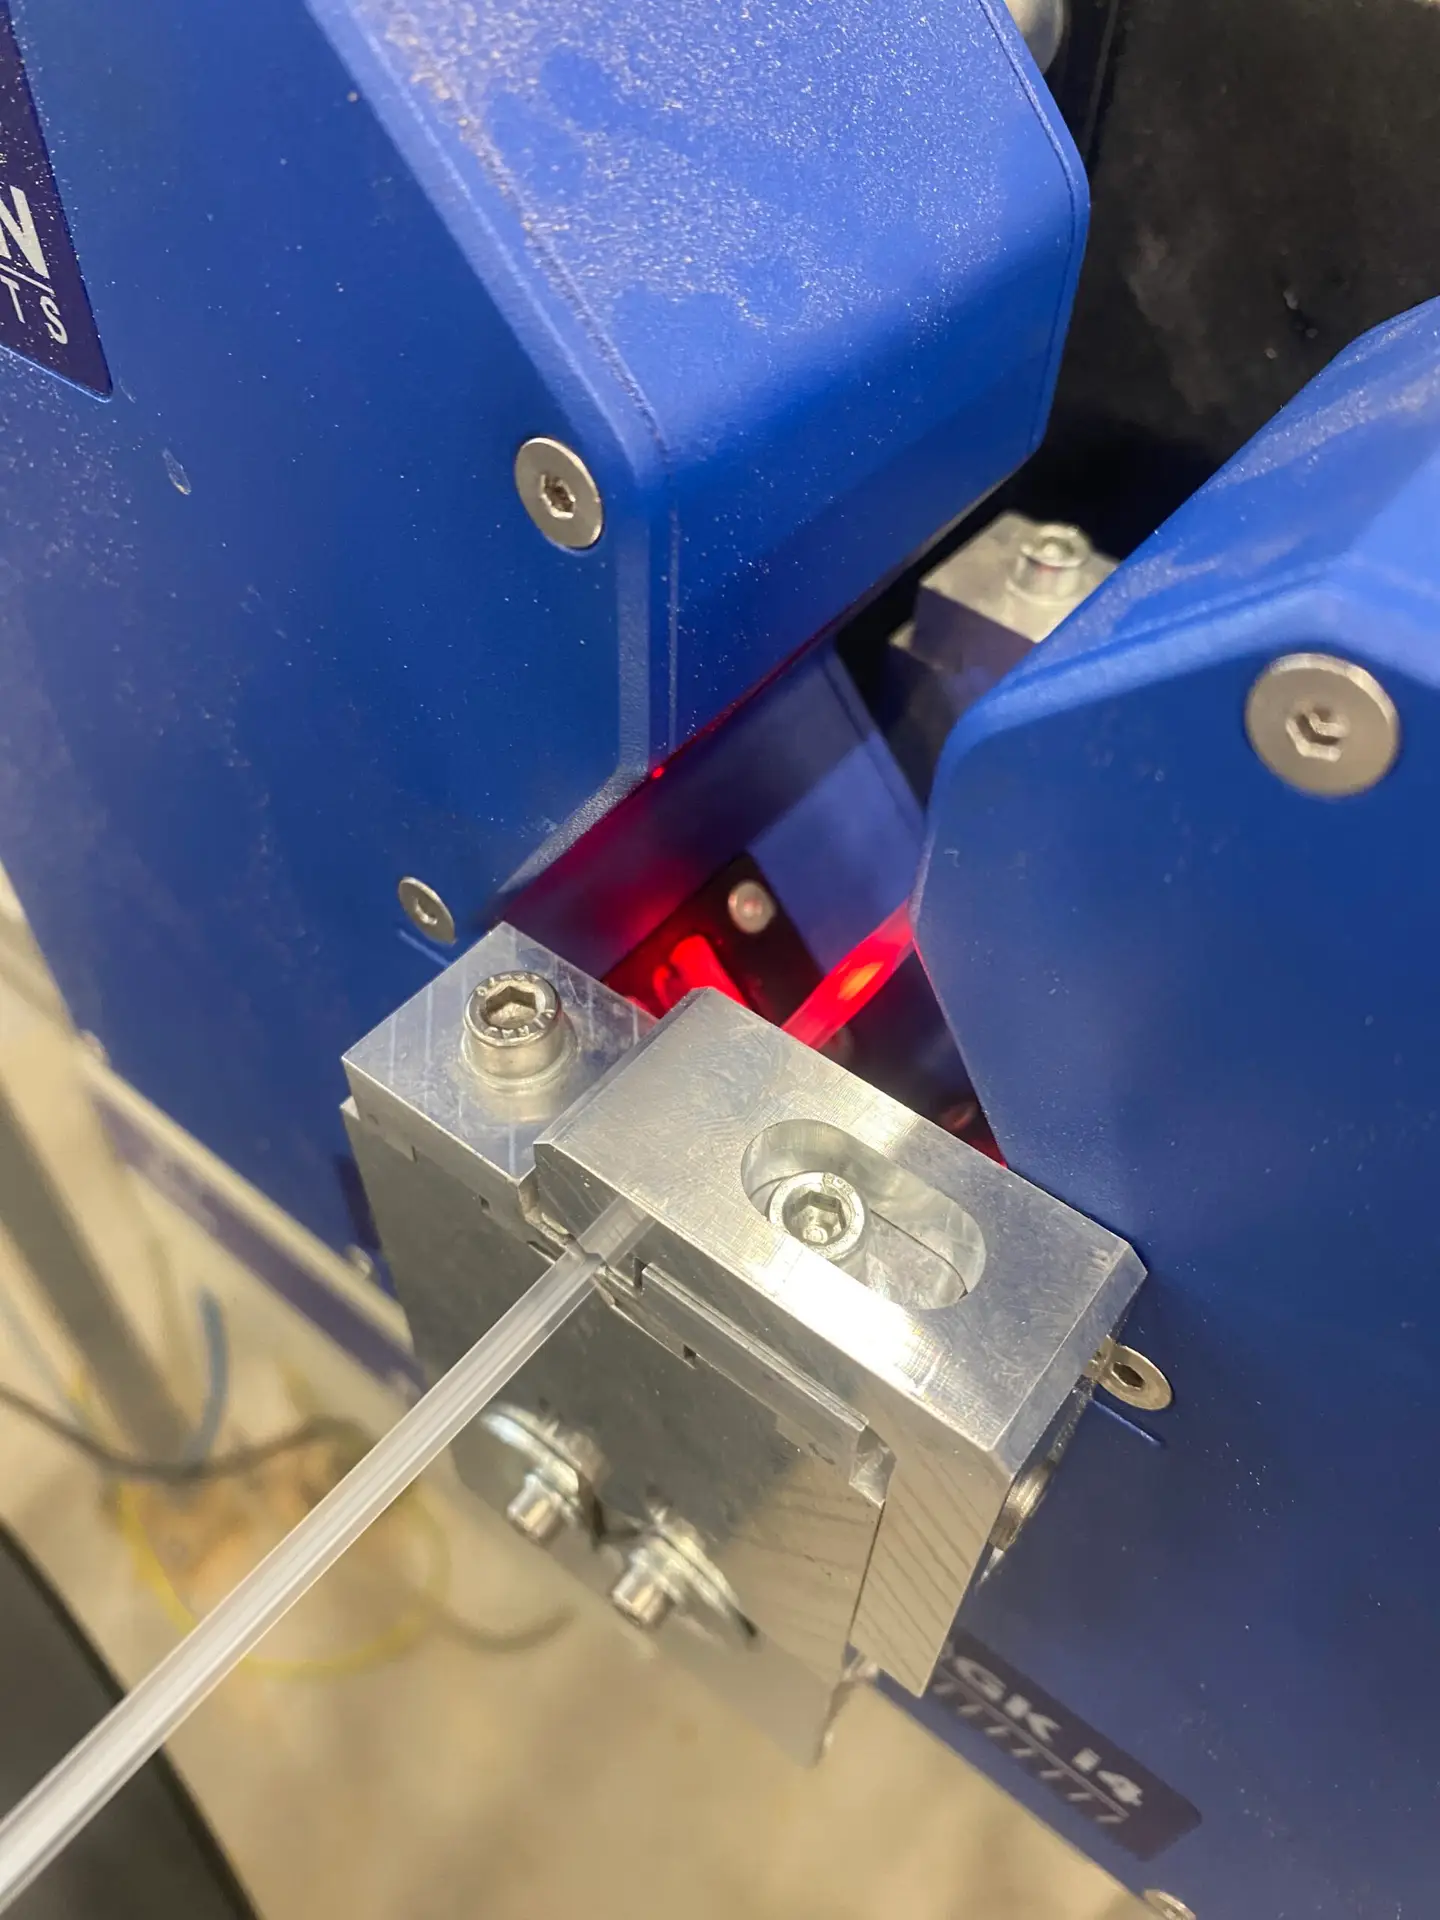
Dimensional measurement of an extruded plastic profile
Profilmérés
Gyártás közbeni mérés A kritikus profilméretek meghatározott időközönként ellenőrizhetők a konzisztens minőség fenntartása érdekében a teljes gyártási folyamat során.
```

A tűrés mindig az alkalmazástól függ

Nincs egyetlen “helyes” tűrés minden extrudált műanyag profilhoz.

Néhány tizedmilliméteres eltérés egy egyszerű borítás vagy díszprofil esetében talán semmilyen gyakorlati problémát nem okoz. Ugyanez az eltérés azonban szerelési vagy funkcionális problémákat okozhat, amikor egy műszaki profilnak pontosan illeszkednie kell egy másik alkatrészhez.

Emiatt a gyártóknak nem szabad automatikusan a lehető legszigorúbb tűrést megadniuk. Ehelyett a tűrést a következő alapján kell meghatározniuk: a termék funkciója, anyaga, szelvénygeometriája és gyártási technológiája.

A gyártási folyamat szintén fontos szerepet játszik. A gyártóknak figyelembe kell venniük azt a méretpontossági szintet, amelyet a kiválasztott anyag és az extruziós eljárás a valós gyártás során folyamatosan el tud érni.

A megfelelő tűrés egyensúlyt teremt a termékkövetelmények és az extrudálási folyamat által megbízhatóan teljesíthető teljesítmény között.

Összegzés

Az extrudált profil mérettűrésének mérése azt jelenti, hogy ellenőrzik, a késztermék tényleges méretei az elfogadható tartományon belül maradnak-e a megadott névleges méretekhez képest.

Széles körű mérés a módszerek az egyszerű tolómérős méréstől a nagy pontosságú optikai és lézeres mérőrendszerekig terjedhetnek. A megfelelő módszer a profil geometriájától, a kritikus méretektől és a szükséges pontossági szinttől függ.

A legfontosabb, hogy az extrudálás során adódó mérettűrést ne egyszeri ellenőrzésként kezeljük.

Ez egy fontos mutatója egy stabil, ellenőrzött és megismételhető gyártási folyamatnak.