KVALITETA I PRECIZNOST EKSTRUZIJE

Kako se mjere dimenzijske tolerancije ekstrudiranih profila?

Tijekom procesa ekstruzije cilj nije samo proizvesti plastični profil u traženom obliku. Jednako je važno da dimenzije gotovog proizvoda ostanu unutar zadanih nazivne dimenzije i granice tolerancije.

Odstupanje od nekoliko desetinki milimetra može biti potpuno prihvatljivo za neke primjene, dok u drugima može dovesti do problema s montažom ili funkcioniranjem.

DIN 16941:2012-11

U načelu, DIN 16941:2012-11 opisuje općeprihvaćene opće tolerancije u industriji za ekstrudirane plastične profile. Te se tolerancije mogu prilagoditi uzajamnim dogovorom između kupca i proizvođača, uzimajući u obzir zahtjeve primjene i tehnološka ograničenja procesa ekstruzije.

Iz tog je razloga provjera dimenzijskih tolerancija ekstrudiranih proizvoda važan dio kontrola kvalitete tijekom proizvodnje.

DIMENZIJSKA KONTROLA

Što znači tolerancija ekstruzije?

Nazivna dimenzija je specificirana dimenzija na koju je proizvod projektiran. Međutim, profil proizveden u stvarnom procesu ekstruzije neće nužno imati točno nazivnu dimenziju.

PRIMJER

Profil od 50,0 mm ne mora mjeriti točno 50,0 mm.

Profil može imati nazivnu širinu od 50,0 mm, s tolerancijom od ±0,5 mm.

U ovom slučaju, prihvatljiva širina profila bila bi:

Nazivna dimenzija 50.0 mm
± 0,5 mm
Prihvatljiv raspon 49.5–50.5 mm

Tolerancija stoga definira dopušteni raspon dimenzija unutar kojeg se smatra da je proizvod u skladu s specifikacijom.

KONTROLA KVALITETE

Kako se mjere ekstrudirani profili?

Korištena metoda mjerenja prvenstveno ovisi o geometriji i veličini profila te o potrebnoj razini točnosti.

01

Kliješta

Pomično mjerilo jedno je od najjednostavnijih i najčešće korištenih mjernih instrumenata. Pogodno je za brzo provjeravanje vanjskih dimenzija, širina, visina i određenih unutarnjih dimenzija.

Posebno su korisni za rutinske provjere kvalitete tijekom proizvodnje, iako postiva točnost mjerenja ovisi o instrumentu, geometriji profila i rukovatelju.

03

Optički i laserski mjerni sustavi

Optički i laserski mjerni sustavi omogućuju bržu i detaljniju inspekciju ekstrudiranih profila. Oni mogu istovremeno mjeriti više dimenzija poprečnog presjeka profila i osigurati kontinuirano praćenje tijekom proizvodnje.

Sustavi za rendgensko mjerenje mogu se koristiti i za specifične primjene u kojima je potrebno nadzirati unutarnju geometriju profila.

KONTINUIRANO EKSTRUDIRANJE

Konzistentne dimenzije tijekom cijele proizvodne serije

Ove su tehnologije posebno pogodne u kontinuiranoj ekstruziji, gdje se proizvod izrađuje u duljini od nekoliko metara, a održavanje dosljednih dimenzija tijekom cijelog proizvodnog ciklusa je ključno.

mm
PRECIZNA INSPEKCIJA

Više od jedne dimenzije
Mora se provjeriti

Za ekstrudirani profil ukupna širina ili visina nisu nužno najvažnije mjerenje. Ovisno o primjeni, možda će trebati provjeriti nekoliko kritičnih dimenzija.

01 Ukupna širina +
Ukupna širina profila provjerava se u odnosu na navedenu nominalnu dimenziju i toleranciju.
02 Ukupna visina +
Ukupna visina profila može biti presudna za montažu, ugradnju i dimenzionalnu kompatibilnost.
03 Debljina stijenke +
Debljina stijenke utječe na mehanička svojstva, težinu, krutost i potrošnju materijala.
04 Utori i otvori +
Širina utora, dubina utora i dimenzije otvora mogu biti ključne za ispravnu montažu i funkcionalnu učinkovitost.
05 Radijusi i geometrija profila +
Polumjeri, zaobljene značajke i cjelokupna geometrija profila također će možda trebati kontrolirati kako bi se osiguralo dosljedno uklapanje i funkcija.
06 Unutarnji promjer +
Unutarnji promjeri posebno su važni za cijevi, čahure i profile dizajnirane tako da pristaju preko ili oko druge komponente.
07 Ravnost i stabilnost +
Dimenzijska stabilnost i ravnost moraju se održavati cijelom proizvedenom duljinom profila.
!
Zašto je to važno?

Profil može uzrokovati probleme čak i kada je njegova ukupna širina unutar tolerancije. Na primjer, debljina stijenke ili dimenzije unutarnjeg utora možda su već izvan dopuštenog raspona.

```html
Serijska proizvodnja

Kako se provjerava dimenzijska stabilnost u serijskoj proizvodnji?

U serijskoj proizvodnji mjerenje samo jednog komada uglavnom nije dovoljno. Kritične dimenzije provjeravaju se u definiranim intervalima tijekom proizvodnje ili se, u nekim primjenama, prate kontinuirano.

Rezultati mjerenja mogu se usporediti s nazivnom dimenzijom i dopuštenim odstupanjem. To omogućuje utvrđivanje ne samo nalazi li se pojedini komad unutar specifikacije, već i dimenzijski trend ili postatna promjena počela se razvijati tijekom proizvodnje.

PRIMJER Dimenzionalni trend
50.0 mm
50.2 mm
50.4 mm
50.6 mm

Ako je navedeno odstupanje prekoračeno, konačno mjerenje već može biti izvan dopuštenog raspona.

Rano prepoznavanje ovog trenda omogućuje prilagodbu proizvodnog procesa prije nego što se proizvede značajna količina nesukladnog materijala.
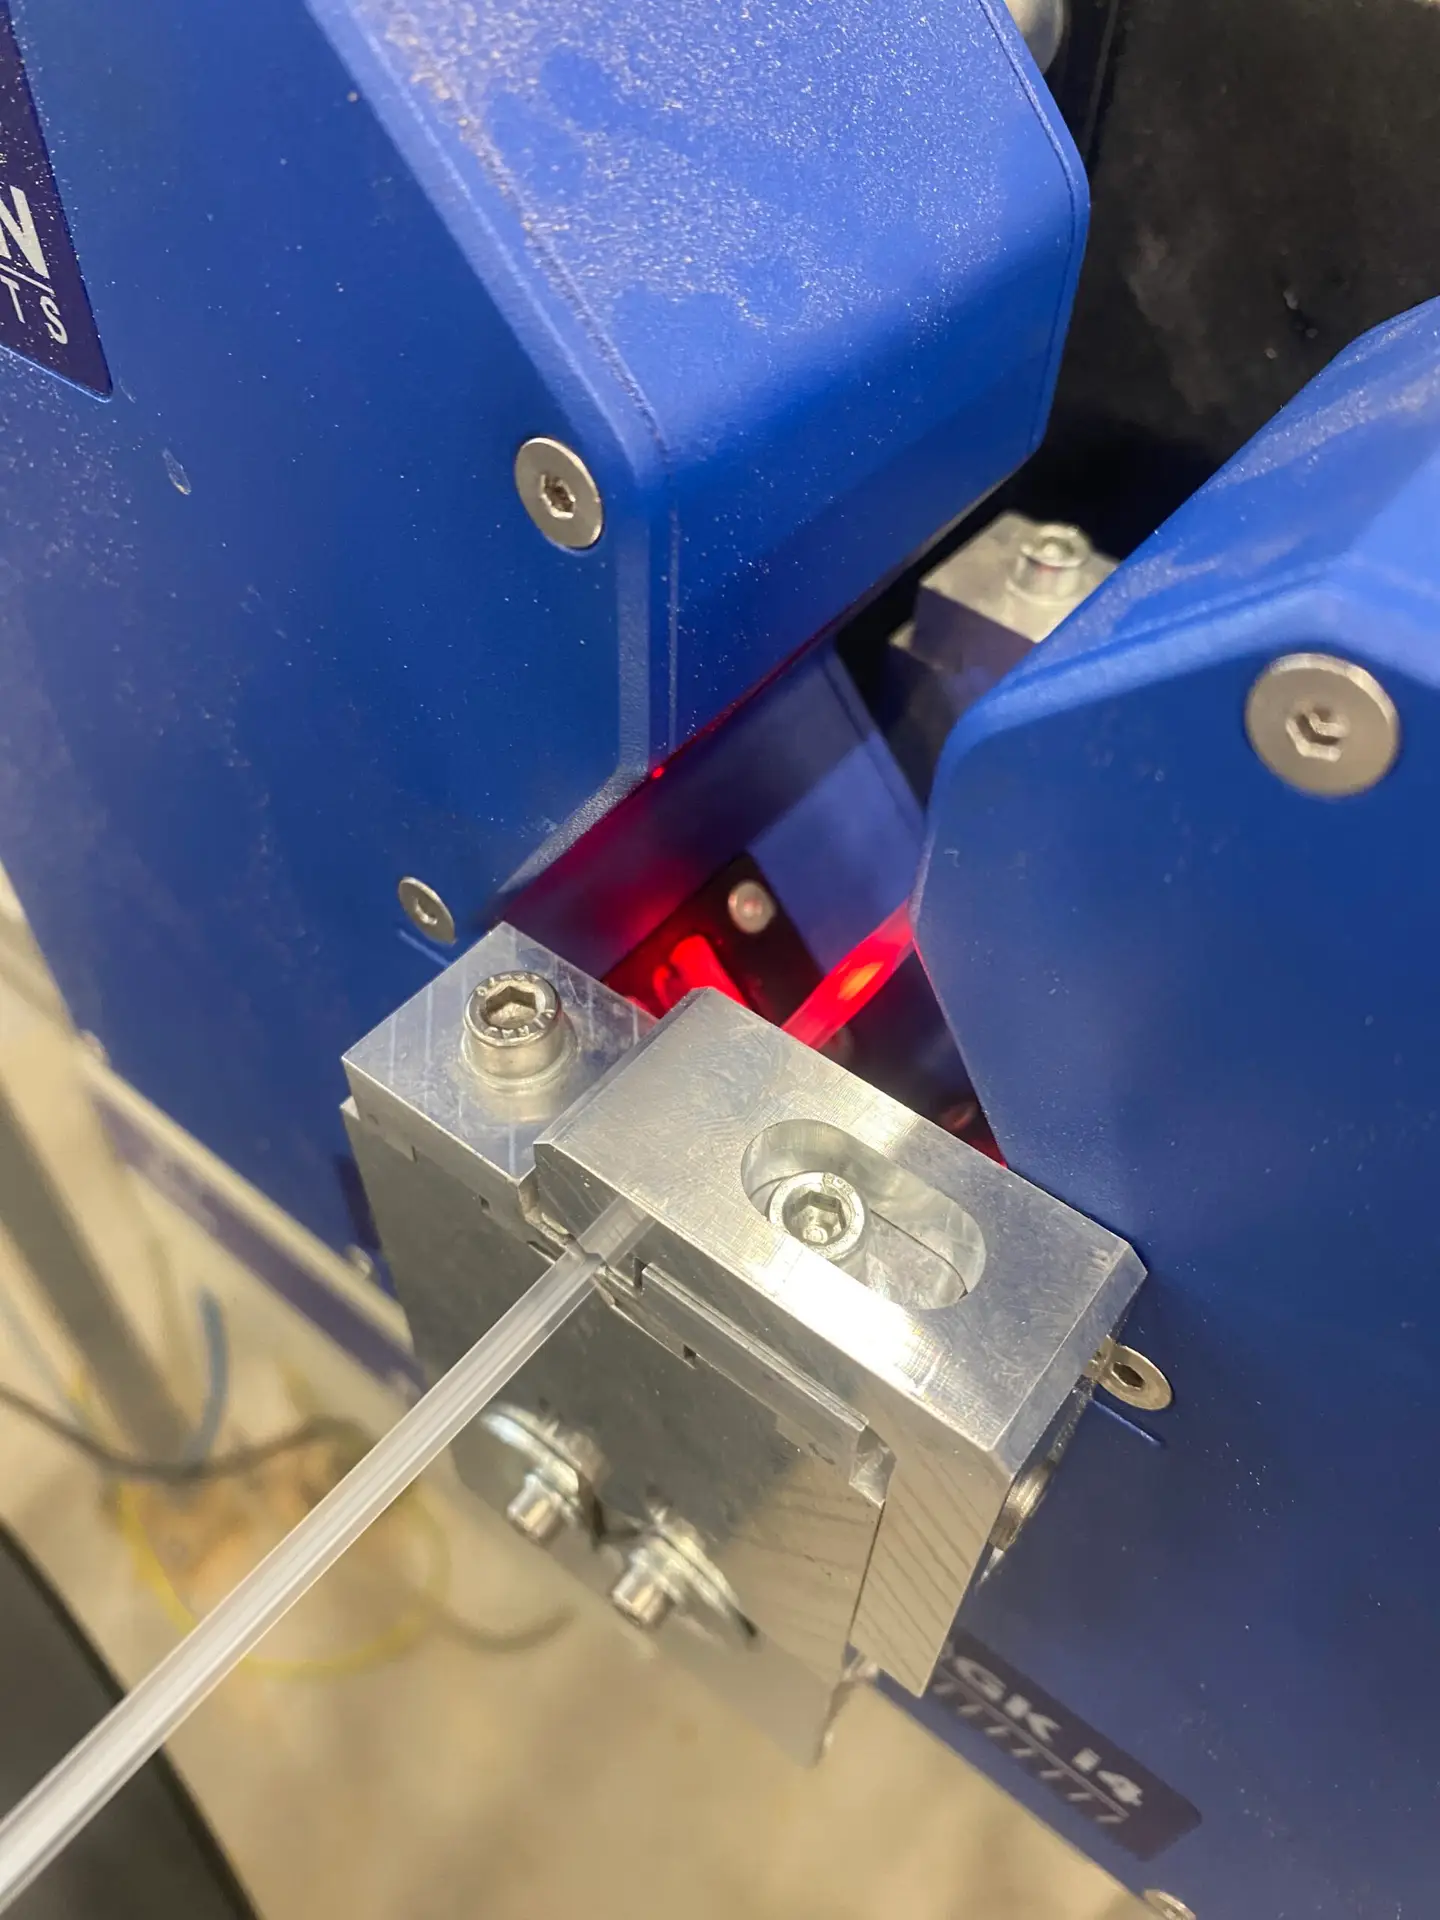
Dimensional measurement of an extruded plastic profile
Mjerenje profila
Mjerenje tijekom proizvodnje Dimenzije kritičnih profila mogu se provjeravati u definiranim intervalima kako bi se održala dosljedna kvaliteta tijekom cijelog proizvodnog ciklusa.
```

Tolerancija uvijek ovisi o primjeni

Ne postoji jedinstvena “točna” tolerancija za svaki ekstrudirani plastični profil.

Odstupanje od nekoliko desetinki milimetra možda neće uzrokovati nikakve praktične probleme za jednostavan pokrov ili dekorativni profil. Međutim, isto odstupanje može stvoriti probleme pri montaži ili u funkcioniranju kada inženjerski profil mora precizno nalijegati na drugu komponentu.

Iz tog razloga proizvođači ne bi trebali automatski određivati ​​najstrožu moguću toleranciju. Umjesto toga, trebali bi definirati toleranciju prema funkcija proizvoda, materijal, geometrija profila i tehnologija proizvodnje.

Proizvodni proces također igra važnu ulogu. Proizvođači moraju uzeti u obzir razinu dimenzionalne točnosti koju odabrani materijal i proces ekstruzije mogu dosljedno postići u stvarnoj proizvodnji.

Ipravna tolerancija usklađuje zahtjeve proizvoda s onim što postupak ekstruzije može pouzdano isporučiti.

Zaključak

Mjerenje dimenzijske tolerancije ekstrudiranog profila znači provjeru ostaju li stvarne dimenzije konačnog proizvoda unutar prihvatljivog raspona u odnosu na navedene nazivne dimenzije.

Širok raspon mjerenje mogu se koristiti metode, od jednostavnih mjerenja pomičnim mjerilom do visoko preciznih optičkih i laserskih mjernih sustava. Prikladna metoda ovisi o geometriji profila, kritičnim dimenzijama i traženoj razini točnosti.

Najvažnije je da se dimenzijska tolerancija pri ekstruziji ne promatra kao jednokratna inspekcija.

To je važan pokazatelj stabilnog, kontroliranog i ponovljivog proizvodnog procesa.