KAKOVOST IN NATANČNOST EKSTRUZIJE

Kako se merijo dimenzionalne tolerance ekstrudiranih profilov?

Med postopkom ekstrudiranja ni cilj le izdelava plastičnega profila v zahtevani obliki. Enako pomembno je, da dimenzije končnega izdelka ostanejo znotraj določenih nazivne dimenzije in meje toleranc.

Odstotek odstopanja v velikosti nekaj desetink milimetra je lahko za nekatere aplikacije povsem sprejemljiv, medtem ko lahko v drugih privede do težav pri sestavljanju ali delovanju.

DIN 16941:2012-11

Na splošno, DIN 16941:2012-11 opisuje splošno sprejete industrijske tolerance za ekstrudirane plastične profile. Te tolerance se lahko prilagodijo z medsebojnim dogovorom med kupcem in proizvajalcem, ob upoštevanju zahtev aplikacije in tehnoloških omejitev procesa ekstrudiranja.

Iz tega razloga je preverjanje dimenzijskih toleranc ekstrudiranih izdelkov pomemben del kontrola kakovosti med proizvodnjo.

DIMENZIJSKA KONTROLA

Kaj pomeni toleranca iztiskvanja?

Nazivna dimenzija je določena dimenzija, na katero je izdelek zasnovan. Vendar pa profil, izdelan v dejanskem postopku ekstrudiranja, ne bo nujno imel natanko nominalne dimenzije.

PRIMER

Profil velikosti 50,0 mm ni nujno, da meri natanko 50,0 mm.

Profil ima lahko nazivno širino 50,0 mm, z toleranco ±0,5 mm.

V tem primeru bi bila sprejemljiva širina profila:

Nazivna mera 50.0 mm
± 0,5 mm
Sprejemljiv razpon 49.5–50.5 mm

Toleranca zato določa dovoljeno območje dimenzij, znotraj katerega se šteje, da je izdelek skladen s specifikacijo.

KONTROLA KAKOVOSTI

Kako se merijo ekstrudirani profili?

Uporabljena merilna metoda je odvisna predvsem od geometrije in velikosti profila ter zahtevane stopnje natančnosti.

01

Kljunača

Kljunačna merila so eden najpreprostejših in najpogosteje uporabljenih merilnih instrumentov. Primerna so za hitro preverjanje zunanjih dimenzij, širin, višin in določenih notranjih dimenzij.

Še posebej so uporabni za rutinske preglede kakovosti med proizvodnjo, čeprav je dosegljiva točnost meritve odvisna od instrumenta, geometrije profila in operaterja.

03

Optični in laserski merilni sistemi

Optični in laserski merski sistemi omogočajo hitrejši in podrobnejši pregled ekstrudiranih profilov. Merijo lahko več dimenzij preseka profila hkrati in omogočajo neprekinjeno spremljanje med proizvodnjo.

Sistemi za rentgensko merjenje se lahko uporabljajo tudi za specifične aplikacije, kjer je treba nadzorovati notranjo geometrijo profila.

KONTINUIRANO EKSTRUDIRANJE

Enotne dimenzije skozi celotno proizvodno serijo

Te tehnologije so še posebej ugodne pri kontinuirnem iztiskovanju, kjer se izdelek proizvaja v dolžinah več metrov, pri čemer je ohranjanje enakomernih dimenzij ves čas proizvodnega procesa ključnega pomena.

mm
NATANČEN PREGLED

Več kot ena dimenzija
Potrebno je preveriti

Pri ekstrudiranem profilu celotna širina ali višina ni nujno najpomembnejša meritev. Glede na uporabo bo morda treba preveriti več kritičnih dimenzij.

01 Skupna širina +
Celotna širina profila se preverja glede na določeno nazivno dimenzijo in toleranco.
02 Skupna višina +
Skupna višina profila je lahko ključnega pomena za montažo, namestitev in dimenzijsko združljivost.
03 Debelina stene +
Debelina stene vpliva na mehansko delovanje, težo, togost in porabo materiala.
04 Utori in odprtine +
Širina utora, globina utora in dimenzije odprtin so lahko ključnega pomena za pravilno sestavo in delovanje.
05 Radiji in geometrija profila +
Tudi radije, zaobljene elemente in celotno geometrijo profila bo morda treba nadzorovati, da se zagotovi dosledno prileganje in delovanje.
06 Notranji premer +
Notranji premeri so še posebej pomembni za cevi, tulce in profile, ki so zasnovani tako, da se prilegajo čez ali okoli druge komponente.
07 Ravnost in stabilnost +
Dimenzijska stabilnost in ravnost morata biti ohranjeni po celotni izdelani dolžini profila.
!
Zakaj je to pomembno?

Profil lahko povzroča težave tudi takrat, ko je njegova skupna širina znotraj dopustnih meja. Na primer, debelina stene ali dimenzije notranjega utora sta lahko že zunaj dovoljenega območja.

```html
SERIJSKA PROIZVODNJA

Kako se preverja dimenzijska stabilnost v serijski proizvodnji?

Pri serijski proizvodnji merjenje samo enega kosa običajno ni dovolj. Kritične dimenzije se preverjajo v določenih časovnih intervalih med proizvodnjo ali pa se pri nekaterih aplikacijah spremljajo neprekinjeno.

Rezultate meritev je mogoče primerjati z nazivno dimenzijo in dovoljeno toleranco. To omogoča določitev ne le tega, ali je posamezen kos znotraj specifikacij, temveč tudi, ali med proizvodnjo se je začel kazati dimenzijski trend ali postopna sprememba.

PRIMER Dimenzijski trend
50.0 mm
50.2 mm
50.4 mm
50.6 mm

Če je navedena toleranca presežena, je končna meritev morda že zunaj dovoljenega območja.

Prezgodnje prepoznavanje tega trenda omogoča prilagoditev proizvodnega procesa, preden nastane večja količina neskladnega materiala.
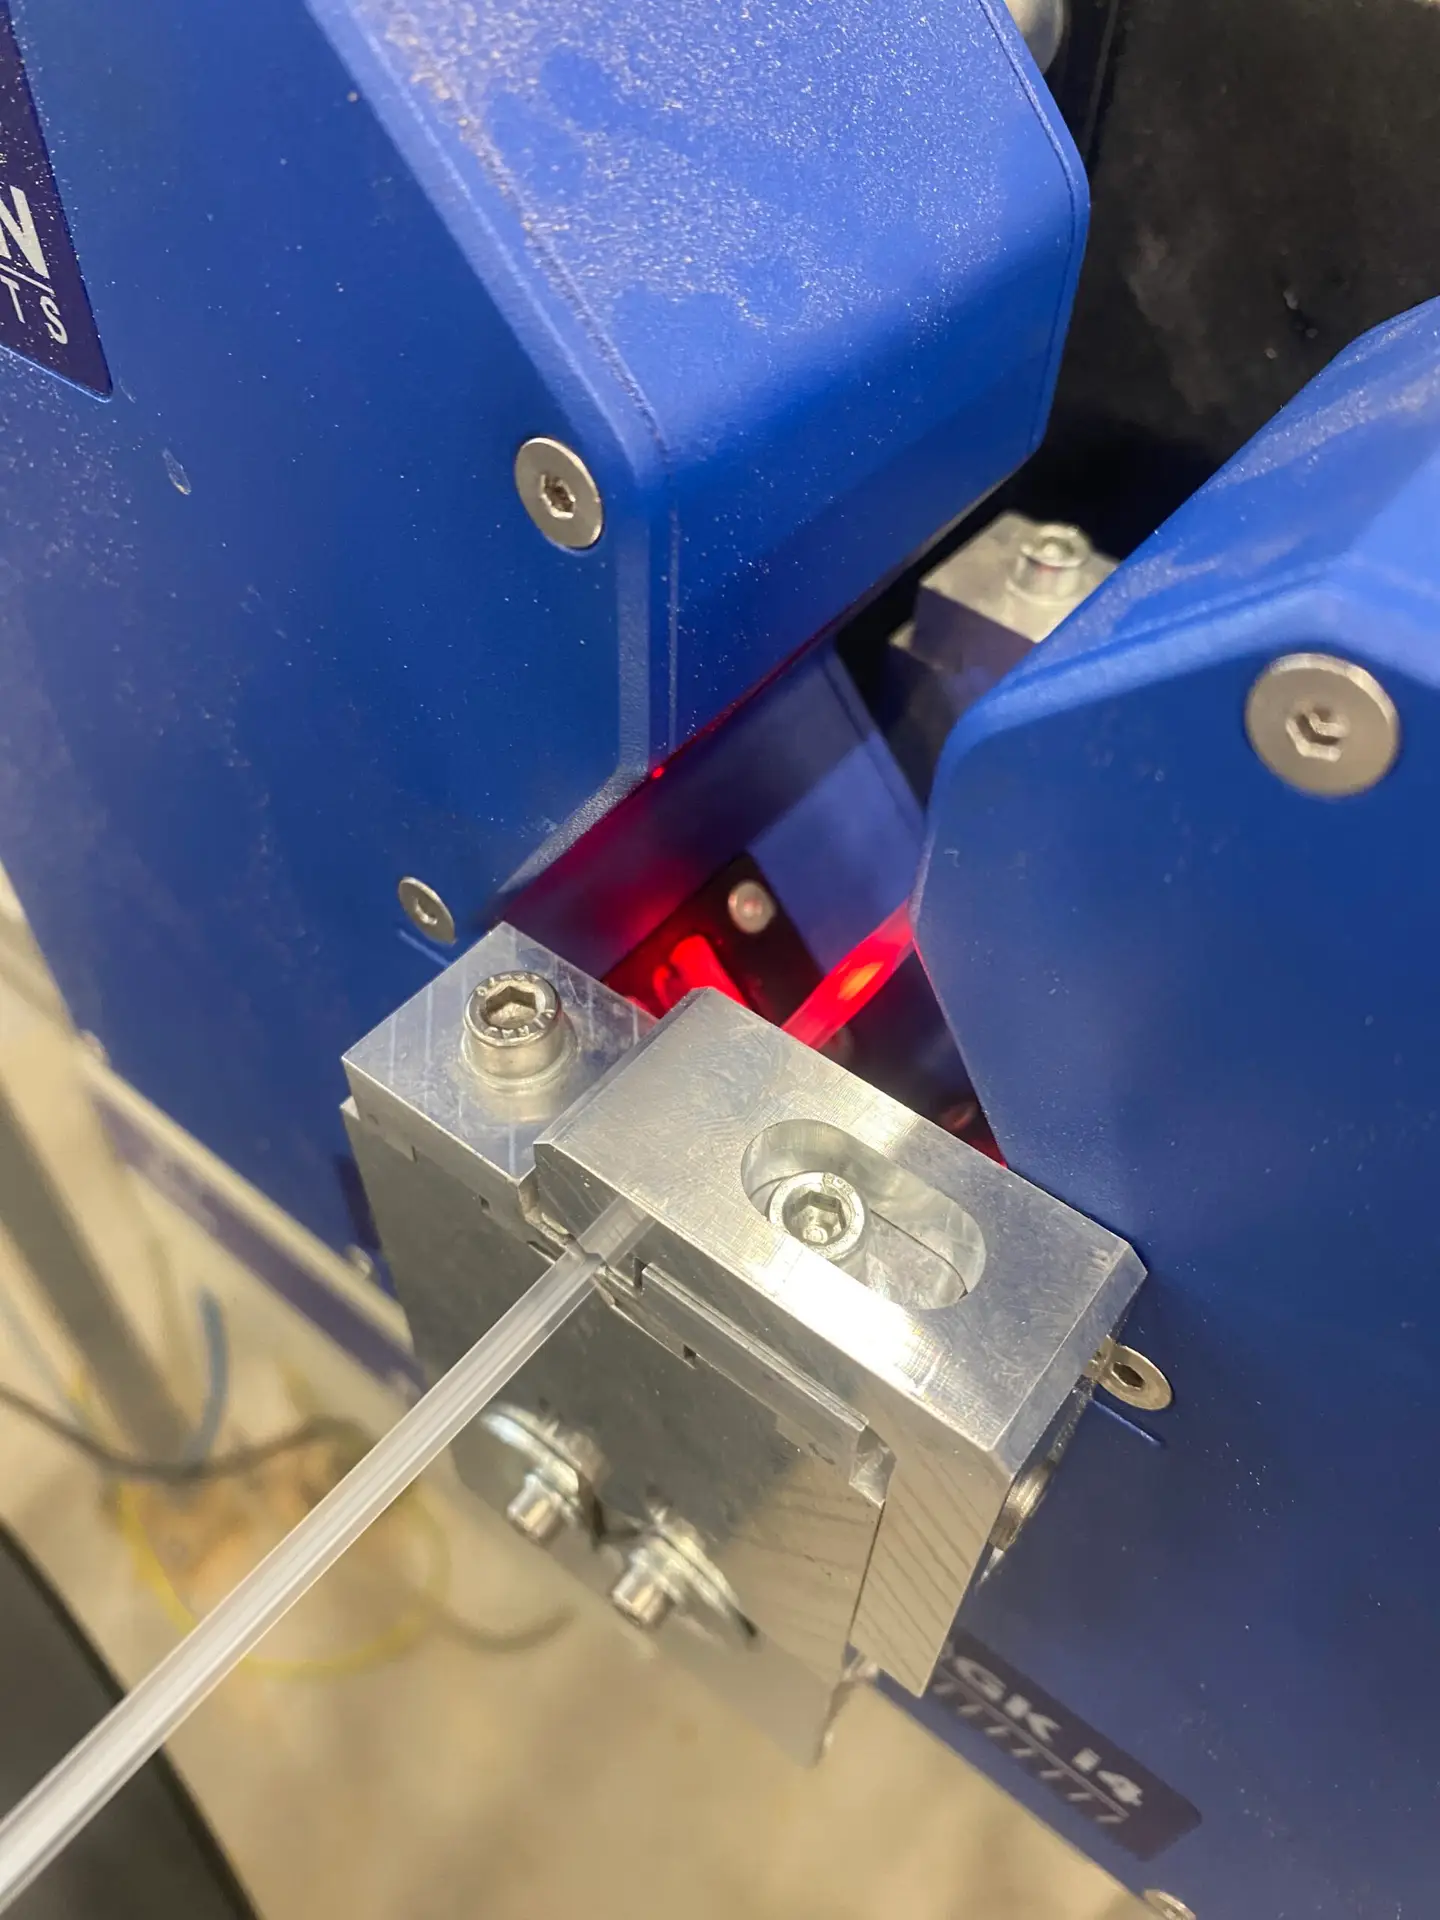
Dimensional measurement of an extruded plastic profile
Merjenje profila
Meritev med proizvodnjo Mere kritičnega profila se lahko preverjajo v določenih časovnih presledkih, da se ohrani dosledna kakovost med celotno proizvodnjo.
```

Toleranca je vedno odvisna od aplikacije

Za vsak ekstrudiran plastični profil ni enotne “pravilne” tolerance.

Odstopanje nekaj desetink milimetra pri preprostem pokrovu ali okrasnem profilu morda ne povzroča praktičnih težav. Vendar pa lahko enako odstopanje povzroči težave pri sestavljanju ali delovanju, kadar se mora inženirski profil natančno prilegati drugi komponenti.

Iz tega razloga proizvajalci ne bi smeli samodejno določiti najtesnejše možne tolerance. Namesto tega bi morali toleranco opredeliti glede na funkcija izdelka, material, geometrija profila in proizvodna tehnologija.

Tudi proizvodni proces igra pomembno vlogo. Proizvajalci morajo upoštevati stopnjo dimenzijske točnosti, ki jo lahko izbrani material in postopek ekstrudiranja dosledno dosegata v dejanski proizvodnji.

Pravilna toleranca usklajuje zahteve glede izdelka s tem, kar lahko postopek ekstrudiranja zanesljivo zagotovi.

Zaključek

Merjenje dimenzijske tolerance ekstrudiranega profila pomeni preverjanje, da dejanske dimenzije končnega izdelka ostanejo znotraj sprejemljivega območja glede na določene nominalne dimenzije.

Široka paleta meritev metode se lahko uporabljajo, od preprostih meritev s kljunastim merilom do visoko natančnih optičnih in laserskih merilnih sistemov. Ustrezna metoda je odvisna od geometrije profila, kritičnih dimenzij in zahtevane ravni natančnosti.

Najpomembneje je, da dimenzijske tolerance pri izstruževanju ne smemo obravnavati kot enkratnega pregleda.

Je pomemben kazalnik stabilnega, nadzorovanega in ponovljivega proizvodnega procesa.