KVALITA A PŘESNOST VYTLAČOVÁNÍ

Jak se měří rozměrové tolerance extrudovaných profilů?

Během procesu vytlačování není cílem pouze vyrobit plastový profil v požadovaném tvaru. Je stejně důležité, aby rozměry hotového výrobku zůstaly v rámci zadaných jmenovité rozměry a meze tolerancí.

Odchylka o velikosti několika desetin milimetru může být pro některé aplikace zcela přijatelná, zatímco u jiných může vést k problémům při montáži nebo k funkčním problémům.

DIN 16941:2012-11

Obecně, DIN 16941:2012-11 popisuje všeobecně uznávané tolerance v průmyslu pro vytlačované plastové profily. Tyto tolerance mohou být upraveny na základě vzájemné dohody mezi zákazníkem a výrobcem s ohledem na požadavky dané aplikace a technologická omezení procesu vytlačování.

Z tohoto důvodu je kontrolování rozměrových tolerancí extrudovaných výrobků důležitou součástí kontrola kvality během výroby.

PROSTOROVÁ KONTROLA

Co znamená tolerance vytlačování?

Nominální rozměr je určený rozměr, na který je produkt navržen. Profil vyrobený ve skutečném procesu vytlačování však nemusí mít nutně přesně nominální rozměr.

PŘÍKLAD

50,0 mm profil nemusí mít přesně 50,0 mm.

Profil může mít jmenovitou šířku 50,0 mm, s tolerancí ±0,5 mm.

V tomto případě by byla přijatelná šířka profilu:

Jmenovitý rozměr 50.0 mm
± 0,5 mm
Přijatelné rozmezí 49.5–50.5 mm

Tolerance tedy definuje povolený rozměr zatříděný v rozmezí, ve kterém je výrobek považován za vyhovující specifikaci.

KONTROLA KVALITY

Jak se měří extrudované profily?

Použitá metoda měření závisí především na geometrii a velikosti profilu a na požadované úrovni přesnosti.

01

Posuvné měřítko

Posuvná měřítka jsou jedním z nejjednodušších a nejpoužívanějších měřicích přístrojů. Jsou vhodná pro rychlou kontrolu vnějších rozměrů, šířek, výšek a určitých vnitřních rozměrů.

Jsou obzvláště užitečné pro rutinní kontroly kvality během výroby, přestože dosažitelná přesnost měření závisí na přístroji, geometrii profilu a obsluze.

03

Optické a laserové měřicí systémy

Optické a laserové měřicí systémy umožňují rychlejší a detailnější kontrolu vytlačovaných profilů. Mohou měřit několik rozměrů průřezu profilu současně a zajišťovat nepřetržité sledování během výroby.

Rentgenové měřicí systémy lze také použít pro specifické aplikace, kde je třeba kontrolovat vnitřní geometrii profilu.

SOUVISLÉ VYTLAČOVÁNÍ

Konzistentní rozměry během celé výrobní série

Tyto technologie jsou obzvláště výhodné při nepřetržité extruzi, kde je produkt vyráběn v délce mnoha metrů a je nezbytné udržovat konzistentní rozměry po celou dobu výrobního cyklu.

mm
PŘESNÁ KONTROLA

Více než jedna dimenze
Je třeba zkontrolovat

U extrudovaného profilu není celková šířka nebo výška nutně tím nejdůležitějším rozměrem. V závislosti na použití může být nutné zkontrolovat několik kritických rozměrů.

01 Celková šířka +
Celková šířka profilu se kontroluje oproti zadanému jmenovitému rozměru a toleranci.
02 Celková výška +
Celková výška profilu může být kritická pro montáž, instalaci a rozměrovou kompatibilitu.
03 Tloušťka stěny +
Tloušťka stěny ovlivňuje mechanický výkon, hmotnost, tuhost a spotřebu materiálu.
04 Drážky a otvory +
Šířka drážky, hloubka drážky a rozměry otvorů mohou být zásadní pro správnou montáž a funkční výkon.
05 Poloměry a geometrie profilu +
Poloměry, zaoblené prvky a celková geometrie profilu mohou rovněž vyžadovat kontrolu, aby byla zajištěna stálá montáž a funkčnost.
06 Vnitřní průměr +
Vnitřní průměry jsou obzvláště důležité u trubek, pouzder a profilů navržených tak, aby pasovaly na jinou součást nebo kolem ní.
07 Přímka a stabilita +
Rozměrová stabilita a přímost musí být zachovány po celé výrobní délce profilu.
!
Na čem záleží?

Profil může způsobit problémy, i když je jeho celková šířka v rámci tolerance. Například tloušťka stěny nebo rozměry vnitřní drážky již mohou být mimo povolený rozsah.

```html
sériová výroba

Jak se kontroluje rozměrová stabilita v sériové výrobě?

Při sériové výrobě obvykle nestačí proměřit pouze jeden kus. Kritické rozměry se kontrolují v definovaných intervalech během výroby, případně se u některých aplikací sledují nepřetržitě.

Výsledky měření lze porovnat s nominálním rozměrem a přípustnou tolerancí. To umožňuje určit nejen to, zda je jednotlivý kus v rámci specifikace, ale také zda během výroby se začal projevovat rozměrový trend nebo postupná změna.

PŘÍKLAD Rozměrový trend
50.0 mm
50.2 mm
50.4 mm
50.6 mm

Pokud je překročena zadaná tolerance, konečné měření již může být mimo povolený rozsah.

Včasná identifikace tohoto trendu umožňuje upravit výrobní proces dříve, než vznikne větší množství nevyhovujícího materiálu.
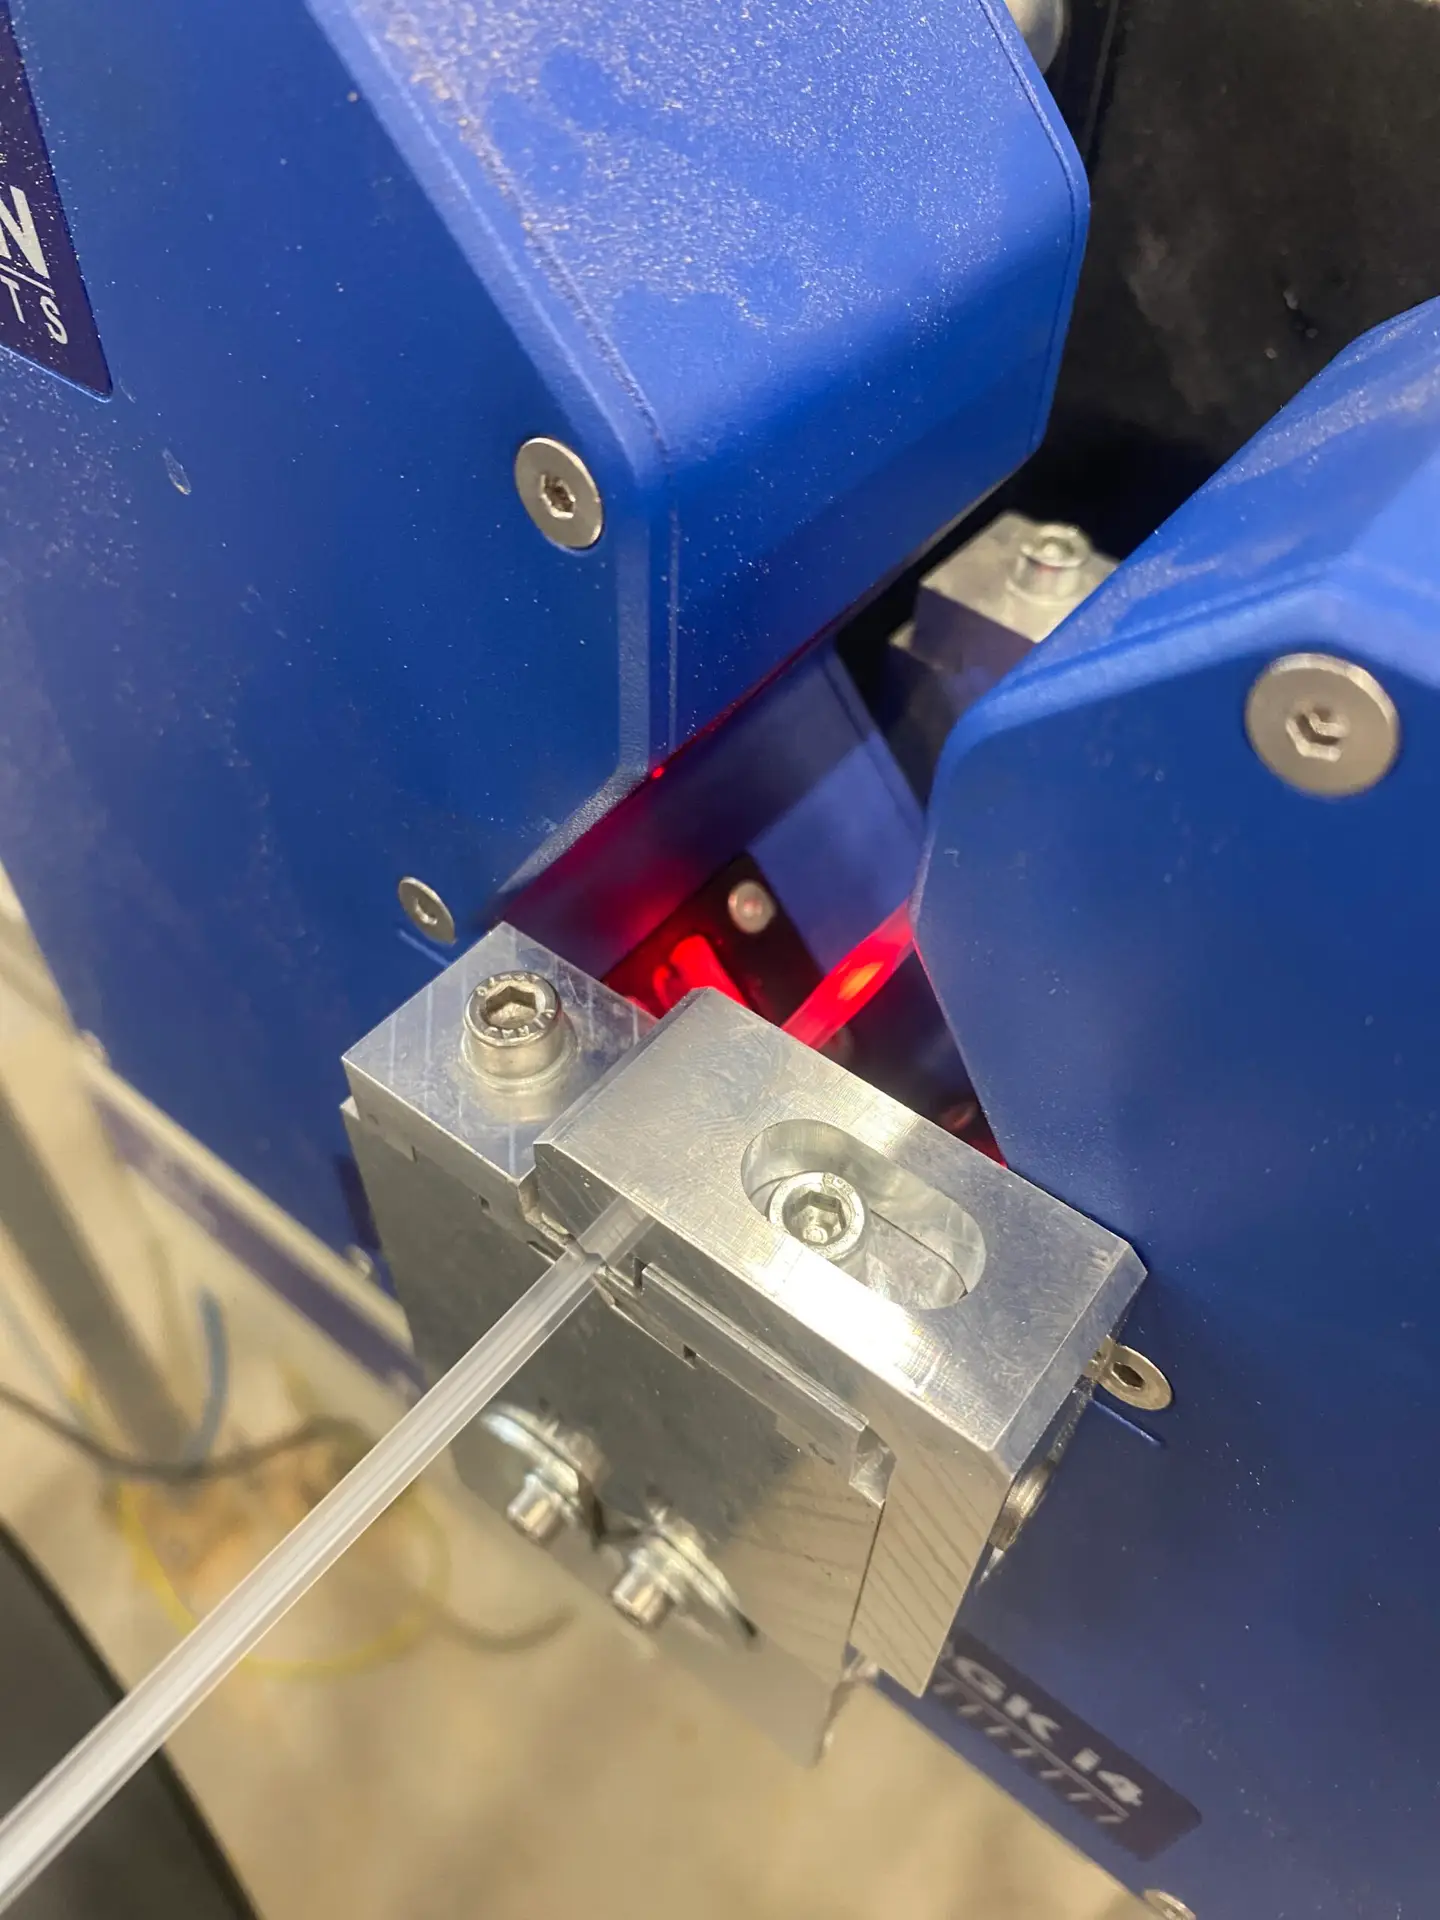
Dimensional measurement of an extruded plastic profile
Měření profilu
Měření během výroby Kritické rozměry profilu lze kontrolovat v definovaných intervalech, aby byla zachována konzistentní kvalita během celé výrobní série.
```

Tolerance vždy závisí na aplikaci

Neexistuje jedna “správná” tolerance pro každý vytlačovaný plastový profil.

Odchylka o velikosti několika desetin milimetru nemusí u jednoduchého krytu nebo dekorativního profilu způsobit žádné praktické problémy. Stejná odchylka však může způsobit problémy při montáži nebo funkčnosti, pokud technický profil musí přesně pasovat do jiného dílu.

Z tohoto důvodu by výrobci neměli automaticky stanovovat co nejtěsnější možnou toleranci. Místo toho by měli toleranci definovat podle funkce výrobku, materiál, geometrie profilu a výrobní technologie.

Důležitou roli hraje také výrobní proces. Výrobci musí zohlednit úroveň rozměrové přesnosti, kterou zvolený materiál a vytlačovací proces dokážou stabilně zajišťovat v reálné výrobě.

Správná tolerance vyvažuje požadavky na produkt s tím, co proces vytlačování dokáže spolehlivě zajistit.

Závěr

Měření dimenzionální tolerance extrudovaného profilu znamená ověřování, že skutečné rozměry hotového výrobku zůstávají v přijatelném rozsahu vzhledem k zadaným jmenovitým rozměrům.

Široká škála měření lze použít metody od jednoduchých měření posuvným měřítkem až po vysoce přesné optické a laserové měřicí systémy. Vhodná metoda závisí na geometrii profilu, kritických rozměrech a požadované úrovni přesnosti.

A co je nejdůležitější, rozměrová tolerance při vytlačování by neměla být vnímána jako jednorázová inspekce.

Je to důležitý ukazatel stabilního, kontrolovaného a opakovatelného výrobního procesu.