Pogoste napake pri načrtovanju pri ekstrudiranju plastičnih profilov
Plastični ekstrudirani profil je lahko v CAD-u videti popolnoma smiseln, kljub temu pa je lahko njegova izdelava težavna. Razlog je preprost: ekstrudiranje ni samo poustvarjanje prereza. Staljeni polimer mora teči skozi matrico, zapustiti orodje v nadzorovanem stanju, se enakomerno ohladiti in med kalibracijo obdržati svoje dimenzije.
Veliko težav pri iztruževanju je zato mogoče izslediti nazaj do odločitev, sprejetih pred izdelavo ekstrudirne matrice. Neenakomerna debelina stene, ostri vogali, po nepotrebnem zapletena geometrija in nerealne tolerance lahko povečajo stroške orodja, čas nastavitve, izpadni material in razvojne cikle.
Zakaj je načrtovanje plastične ekstrudiranje drugačno
Ekstrudiranje plastičnih profilov je neprekinjen proizvodni postopek. Polimerna talina se potis skozi umetno orodje (matrico), ki določa geometrijo prečnega prereza profila. Za razliko od strojne obdelave se material ne odstranjuje preprosto, dokler niso dosežene želene dimenzije. Za razliko od brizganja mora profil neprekinjeno zapuščati matrico ter se nato ohladiti in stabilizirati.
To pomeni, da geometrija profila neposredno vpliva na pretok taline, porazdelitev tlaka, vedenje pri hlajenju, krčenje in dimenzijsko stabilnost.
1. Neenakomerna debelina stene
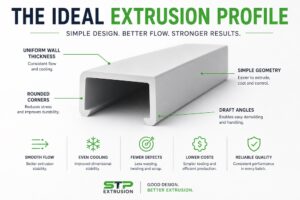
Ena najpogostejših napak pri ekstrudiranju plastičnih profilov je načrtovanje velikih razlik v debelini stene brez upoštevanja njihovega vpliva na pretok in hlajenje.
Debela območja na splošno dlje zadržujejo toploto kot tanki deli. Hkrati lahko razlike v uporu skozi matrico ustvarijo neuravnotežen vzorec pretoka. Ko profil zapusti matrico, lahko različne hitrosti hlajenja prispevajo k ukrivljanju, zvijanju ali dimenzijskemu odklonu.
Kaj se lahko zgodi?
- Neenakomeren pretok materiala skozi matrico
- Različne hitrosti ohlajanja prek profila
- Zvijanje, vihtenje ali upogibanje
- Daljši časi nastavitve in stabilizacije
- Težave z vzdrževanjem dimenzijskih toleranc
- Višja poraba materiala, kot je potrebno
2. Oblikovanje ostrih notranjih kotov
90-stopinjski vogal je na tehnični risbi videti nenevaren, vendar so ostri vogali pri ekstrudiranju lahko težavni.
Notranje ostri koti lahko vplivajo na pretok taline in ustvarjajo območja, kjer je material izpostavljen večjim lokalnim obremenitvam. Na končnem profilu lahko delujejo tudi kot točke koncentracije napetosti, zlasti pri materialih, ki so občutljivi na zareze. Zaobljeni koti na splošno izboljšajo pretok in zmanjšajo koncentracijo napetosti.
Oster vogal
Ostri notranji robovi lahko povečajo lokalno napetost in zapletejo pretok materiala.
Zaobljen rob
Ustrezni polmer ustvarja bolj gladek prehod in lahko izboljša tako izdelovalnost kot tudi trpežnost profila.
Kot splošno načelo je treba polmer zaoblčitve izbrati skupaj z nominalno debelino stene in materialom. Polmer, ki ustreza debelini stene, je pogosto uporabna smernica pri načrtovanju, čeprav je optimalna geometrija odvisna od dejanskega profila in orodja.
3. Ustvarjanje bolj zapletenega profila, kot je potrebno
Sodobna tehnologija ekstrudiranja lahko izdela presenetljivo zapletene plastične profile. To še ne pomeni, da je treba vsak element vključiti v prečni prereza ekstrudata.
Globoke ozke votline, več votlih delov, izolirana tanka rebra in zahtevni spodrezi lahko znatno zapletejo uravnoteženje pretoka in umerjanje. Kompleksna geometrija lahko prav tako poveča stroške orodja in naredi nastavitev procesa občutljivejšo.
4. Uporaba debelih prerezov namesto strukturne geometrije
Ko inženirji potrebujejo večjo togost, je pogost instinkt, da preprosto odebelijo profil. Pri ekstrudiranju lahko to ustvari nov nabor težav.
Debeli deli se hladijo drugače kot okoliški tanki deli in lahko povečajo porabo materiala, zahteve po hlajenju in dimenzijsko nestabilnost.
Pri številnih načrtih je mogoče togost učinkoviteje povečati z uporabo ojačitev, robov, kanalov ali drugih strukturnih elementov, hkrati pa ohraniti uravnoteženo porazdelitev osnovnega materiala.
| Način oblikovanja | Morebitna težava | Boljše vprašanje |
|---|---|---|
| Naredite celotno steno debeljejšo | Več materiala, daljše hlajenje in potencialno večja deformacija | Se lahko togost doseže z geometrijo? |
| Dodajte zelo debel lokalni rez | Ustvari neuravnotežen razdelek | Ali je mogoče prehod razporediti bolj postopoma? |
| Dodaj strukturna rebra | Še vedno lahko ustvari lokalne pretoke in hladilne učinke, če je prevelik | Ali je mogoče rebro ohraniti sorazmerno z nominalno debelino stene? |
5. Oblikovanje globokih in ozkih votlin
Prazni plastični profili so ena glavnih prednosti ekstrudiranja. Vendar pa vsaka dodatna votlina ustvari novo pot toka, ki jo je treba zapolniti, ohladiti in umeriti.
Posebej globoki in ozki deli lahko postanejo težavni za zanesljivo izdelavo. Težava ni le v tem, ali je matrico mogoče strojno obdelati – gre za to, ali polimer lahko enakomerno teče skozi geometrijo in ali je nastali profil mogoče ohladiti in umeriti brez deformacij.
6. Določanje nerealno strogih toleranc
Druga pogosta napaka je uporaba toleranc v stilu strojne obdelave pri ekstrudiranem plastičnem profilu.
Plastika med izhodom iz matrice in hlajenjem spreminja dimenzije. Krčenje materiala, temperatura, hitrost ekstrudiranja, kalibracija, stanje orodja in geometrija profila vplivajo na končne dimenzije. Zato je treba tolerance ekstrudiranja opredeliti glede na material, geometrijo in proizvodni postopek.
Splošna območja tolerance so lahko uporabna med predhodnim načrtovanjem, vendar je treba kritične dimenzije vedno preveriti s proizvajalcem ekstruzije, namesto da jih slepo kopirate iz splošne tabele toleranc.
Vse kritično
±0,05 mm pri vsaki dimenziji je na risbi videti natančno, vendar pa vsaka dimenzija ne potrebuje take ravni nadzora.
Funkcionalne tolerance
Ugotovite, katere dimenzije dejansko vplivajo na sestavo, tesnjenje, gibanje, trdnost ali delovanje – in določite ožja tolerančna območja samo tam, kjer je to potrebno.
7. Ignoriranje stopnje hlajenja in umerjanja
Ekstruzijska matrica ustvari osnovno obliko, vendar matrica sama po sebi ne določa končne dimenzije.
Po izhodu iz matrice je treba vroči profil ohladiti in stabilizirati. Kalibrirni sistemi, vakuumska kalibracija, hladilne kadi, hitrost odjemа in temperatura procesa lahko vsi vplivajo na končno geometrijo.
To je še posebej pomembno za velike, votle ali asimetrične profile, kjer se lahko različni deli prereza med hlajenjem odzivajo različno.
8. Oblikovanje brez upoštevanja materiala
Geometrije profila ni mogoče ločiti od polimera, ki se iztiska.
PVC, PE, PP, ABS, TPE, TPU in tehnični termoplasti se med ekstrudiranjem ne obnašajo enako. Viskoznost taline, krčenje, toplotno obnašanje, togost in prožnost lahko vsi vplivajo na dejansko območje obdelave.
Geometrija, ki dobro deluje z enim materialom ali spojino, morda zahteva spremembe, ko se material zamenja.
9. Oblikovanje profila pred pogovorom z ekstrudorjem
Morda je najdražja napaka dokončanje geometrije CAD in toleranc pred pogovorom o proizvodnosti z dobaviteljem ekstruzije.
Izkušen proizvajalec ekstruzije lahko pogosto prepozna razmeroma majhne spremembe geometrije, ki bistveno vplivajo na konstrukcijo matrice, pretok materiala, hlajenje in stabilnost proizvodnje. Zgodnje povratne informacije v okviru DFM lahko preprečijo tudi drage poznejše modifikacije orodja.
Kontrolni seznam za načrtovanje ekstrudiranja plastike
Preden izdate nov plastični profil za orodje, preverite naslednje točke:
- Je debelina stene čim bolj enakomerna, kot je to v praksi izvedljivo?
- Ali so prehodi med različnimi stenskimi odseki postopni?
- So ostri notranji in zunanji vogali nadomeščeni s primernimi radii?
- Ali so globoke ali ozke votline res potrebne?
- Ali bi bilo mogoče nekatere zapletene lastnosti poenostaviti ali izdelati v sekundarni operaciji?
- Ali je dodatna togost dosežena brez nepotrebno debelih prerezov?
- Ali so tolerance temeljile na dejanskih funkcionalnih zahtevah?
- Ali je bil izbrani polimer upoštevan pri načrtovanju profila?
- Ali je mogoče profil zanesljivo ohladiti in umeriti?
- Je proizvajalec ekstruzije pregledal načrt pred izdelavo orodja?
Hitra primerjava: Slaba vs. boljša zasnova ekstrudiranja
| Pogosta napaka | Tipična posledica | Načelo boljše zasnove |
|---|---|---|
| Velika nihanja debeline stene | Neuravnotežen pretok in hlajenje | Stene naj bodo čim bolj enakomerne, kolikor je to izvedljivo |
| Ostri notranji koti | Koncentracija napetosti in težaven pretok | Uporabite ustrezne polmer kotov |
| Po nepotrebnem zapleten presek | Zahtevnejše orodje in umerjanje | Po možnosti poenostavite profil |
| Zelo debeli masivni deli | Večja poraba materiala in počasnejše hlajenje | Uporabite geometrijo za doseganje togosti |
| Globoke ozke votline | Težak pretok in umerjanje | Pravočasno preglejte geometrijo votline |
| Tolerance v strojniškem slogu povsod | Višji stroški in nepotrebna kompleksnost | Določite tolerance glede na funkcijo |
| Material, izbran po geometriji | Zasnova morda ne ustreza vedenju pri iztiskovanju | Izberite material in geometrijo skupaj |
| Proizvajalec vključen prepozno | Drage spremembe orodja | Pred izdelavo orodja izvedite DFM analizo za ekstrudiranje |
Oblikujte za izstrževanje, ne le za CAD
Najboljši profili za ekstrudiranje plastike niso nujno najbolj zapleteni. To so profili, pri katerih geometrija, material, orodje, hlajenje, tolerance in končna uporaba delujejo usklajeno.
Majhna sprememba debeline stene, večji polmer vogala ali poenostavljena votlina lahko včasih pomenijo razliko med zahtevnim postopkom ekstrudiranja in stabilnim proizvodnim profilom.
Zato je treba načrtovanje iztiskovanja že od začetka obravnavati kot nalogo proizvodnega inženirstva – in ne kot vajo v CAD-u, ki ji sledi izdelava orodja.
Imate profil za ekstrudiranje iz plastike?
Pošljite podjetju STP Extrusion svojo risbo, datoteko STEP ali celo skico zahtevanega profila. Preden je orodje za ekstrudiranje dokončno izdelano, lahko pregledamo geometrijo, zahteve glede materiala, tolerance in možnosti izdelave.
Zgodnji pregled zasnove lahko pomaga zmanjšati nepotrebno zapletenost orodja in preprečiti drage spremembe kasneje v projektu.
Pogovorite se o svojem projektu ekstrudiranjaPogosta vprašanja
Kaj je najpogostejša napaka pri načrtovanju ekstrudiranja plastike?
Ena najpogostejših napak je načrtovanje profila z velikimi nihanji debeline stene. Neenakomerni deli lahko povzročijo neuravnotežen pretok materiala, različne hitrosti hlajenja, zvijanje in dimenzijsko nestabilnost.
Zakaj se je treba v profilih za ekstrudiranje plastike izogibati ostrim kotom?
Ostri koti lahko povzročijo koncentracijo napetosti v končnem profilu in lahko naredijo pretok materiala skozi ekstrudsko matrico manj stabilen. Zaobljeni koti na splošno izboljšajo možnosti izdelave in trpežnost.
Ali je mogoče ekstrudirati zapletene plastične profile?
Da. Zapletene plastične profile je pogosto mogoče ekstrudirati, vendar pa večja geometrijska zahtevnost oteži načrtovanje umetnika, uravnoteženje pretoka, hlajenje in nadzor dimenzij.
Kdaj mora biti proizvajalec ekstruzij vključen v načrtovanje?
Idealno, preden je matrica za iztiskovanje zasnovana ali izdelana. Zgodnje povratne informacije o DFM lahko prepoznajo težave z geometrijo, tolerancami, materialom in hlajenjem, preden postanejo drage spremembe orodja.
Katere informacije moram posredovati pri naročilu profila po meri?
Tehnična risba ali 3D-model, zahteve glede materiala ali materiala, kritične dimenzije in tolerance, podrobnosti o uporabi, pričakovane količine in zahtevana dolžina profila so uporabna izhodišča. Pomagata lahko tudi obstoječi vzorec ali fotografija.
Tehnična opomba: smernice za načrtovanje ekstrudiranja se razlikujejo glede na vrsto polimera, geometrijo profila, zasnovo orodja in pogoje proizvodnje. Specifične mere in tolerance je treba preveriti za posamezen projekt ekstrudiranja.
 English (UK)
 Slovenčina
 Deutsch
 Magyar
 Français
 Čeština
 Slovenščina
 Hrvatski
 Nederlands