EXTRUSIE KWALITEIT & PRECISIE

Hoe worden dimensionale toleranties van geëxtrudeerde profielen gemeten?

Tijdens het extrusieproces is het niet alleen de doelstelling om een kunststof profiel in de vereiste vorm te produceren. Het is even belangrijk dat de afmetingen van het eindproduct binnen de gespecificeerde nominale afmetingen en toelaatbare afwijkingen.

Een afwijking van een paar tiende millimeter kan voor sommige toepassingen volledig acceptabel zijn, terwijl dit bij andere kan leiden tot montage- of functionele problemen.

DIN 16941:2012-11

Over het algemeen, DIN 16941:2012-11 beschrijft de industrie-geaccepteerde algemene toleranties voor geëxtrudeerde kunststof profielen. Deze toleranties kunnen in onderling overleg tussen de klant en de fabrikant worden aangepast, rekening houdend met de eisen van de toepassing en de technologische beperkingen van het extrusieproces.

Om deze reden is het controleren van de maattoleranties van geëxtrudeerde producten een belangrijk onderdeel van kwaliteitscontrole tijdens de productie.

MAATVOERING

Wat betekent extrusietolerantie?

De nominale afmeting is de opgegeven afmeting waarvoor het product is ontworpen. Het profiel dat bij een daadwerkelijk extrusieproces wordt geproduceerd, heeft echter niet noodzakelijkerwijs exact de nominale afmeting.

VOORBEELD

Een profiel van 50,0 mm hoeft niet exact 50,0 mm te meten.

Een profiel kan een nominale breedte hebben van 50,0 mm, met een tolerantie van ±0,5 mm.

In dit geval zou de acceptabele profielbreedte zijn:

Nominale maat 50.0 mm
± 0,5 mm
Acceptabel bereik 49.5–50.5 mm

De tolerantie definieert derhalve het toegestane maatsereik waarbinnen het product geacht wordt aan de specificatie te voldoen.

KWALITEITSCONTROLE

Hoe worden geëxtrudeerd profielen gemeten?

De gebruikte meetmethode hangt voornamelijk af van de geometrie en afmetingen van het profiel en van de vereiste nauwkeurigheid.

01

Schuifmaat

Schuifmaten behoren tot de eenvoudigste en meest gebruikte meetinstrumenten. Ze zijn geschikt voor het snel controleren van buitenafmetingen, breedten, hoogten en bepaalde binnenafmetingen.

Ze zijn met name nuttig voor routinematige kwaliteitscontroles tijdens de productie, hoewel de haalbare meetnauwkeurigheid afhangt van het instrument, de profielgeometrie en de operator.

03

Optische & Lasermeetsystemen

Optische en lasergebaseerde meetmetingssystemen maken een snellere en meer gedetailleerde inspectie van geëxtrudeerde profielen mogelijk. Ze kunnen meerdere dimensies van de profieldoorsnede tegelijkertijd meten en zorgen voor continue bewaking tijdens de productie.

Röntkenmeetinstrumenten kunnen ook worden gebruikt voor specifieke toepassingen waarbij de interne geometrie van een profiel moet worden bewaakt.

CONTINU EXTRUSIE

Consistente afmetingen gedurende de productieperiode

Deze technologieën zijn bijzonder voordelig bij continue extrusie, waar het product over vele meters wordt vervaardigd en het handhaven van consistente afmetingen gedurende het hele productieproces essentieel is.

mm
PRECISIE-INSPECTIE

Meer dan één dimensie
Moet worden gecontroleerd

Voor een geëxtrudeerd profiel is de totale breedte of hoogte niet per se de belangrijkste meting. Afhankelijk van de toepassing moeten mogelijk verschillende kritische afmetingen worden geïnspecteerd.

01 Totale breedte +
De totale breedte van het profiel wordt gecontroleerd aan de hand van de opgegeven nominale afmeting en tolerantie.
02 Totale hoogte +
De totale hoogte van het profiel kan cruciaal zijn voor de montage, installatie en maatcompatibiliteit.
03 Wanddikte +
Wanddikte is van invloed op de mechanische prestaties, het gewicht, de stijfheid en het materiaalverbruik.
04 Groeven en openingen +
Groefbreedte, groefdiepte en de afmetingen van openingen kunnen essentieel zijn voor een correcte montage en functionele prestaties.
05 Radii & profielgeometrie +
Radii, afgeronde elementen en de algehele profielgeometrie moeten mogelijk ook worden beheerd om een consistente pasvorm en werking te garanderen.
06 Binnendiameter +
Inwendige diameters zijn met name belangrijk voor buizen, hulzen en profielen die ontworpen zijn om over of rond een ander component te passen.
07 Rechtheid & stabiliteit +
Maatsnoer en rechttheid moeten over de volledige vervaardigde lengte van het profiel worden gewaarborgd.
!
Waarom is dit belangrijk?

Een profiel kan problemen veroorzaken, zelfs wanneer de totale breedte binnen de tolerantie valt. De wanddikte of de afmetingen van een interne groef kunnen bijvoorbeeld al buiten het toegestane bereik liggen.

```html
SERIEMATIGE PRODUCTIE

Hoe wordt de dimensionele stabiliteit gecontroleerd in de serieproductie?

Bij serieproductie is het meten van slechts één stuk over het algemeen niet voldoende. Kritische afmetingen worden met bepaalde tussenpozen tijdens de productie gecontroleerd of in sommige toepassingen continu bewaakt.

De meetresultaten kunnen worden vergeleken met de nominale afmeting en de toegestane tolerantie. Dit maakt het mogelijk om niet alleen te bepalen of een individueel stuk binnen de specificatie valt, maar ook of een dimensionele trend of geleidelijke verandering is tijdens de productie begonnen te ontstaan.

VOORBEELD Dimensionele trend
50.0 mm
50.2 mm
50.4 mm
50.6 mm

Indien de opgegeven tolerantie wordt overschreden, kan de uiteindelijke meting zich al buiten het toegestane bereik bevinden.

Het vroegtijdig identificeren van deze trend maakt het mogelijk om het productieproces aan te passen voordat er een aanzienlijke hoeveelheid afwijkend materiaal wordt geproduceerd.
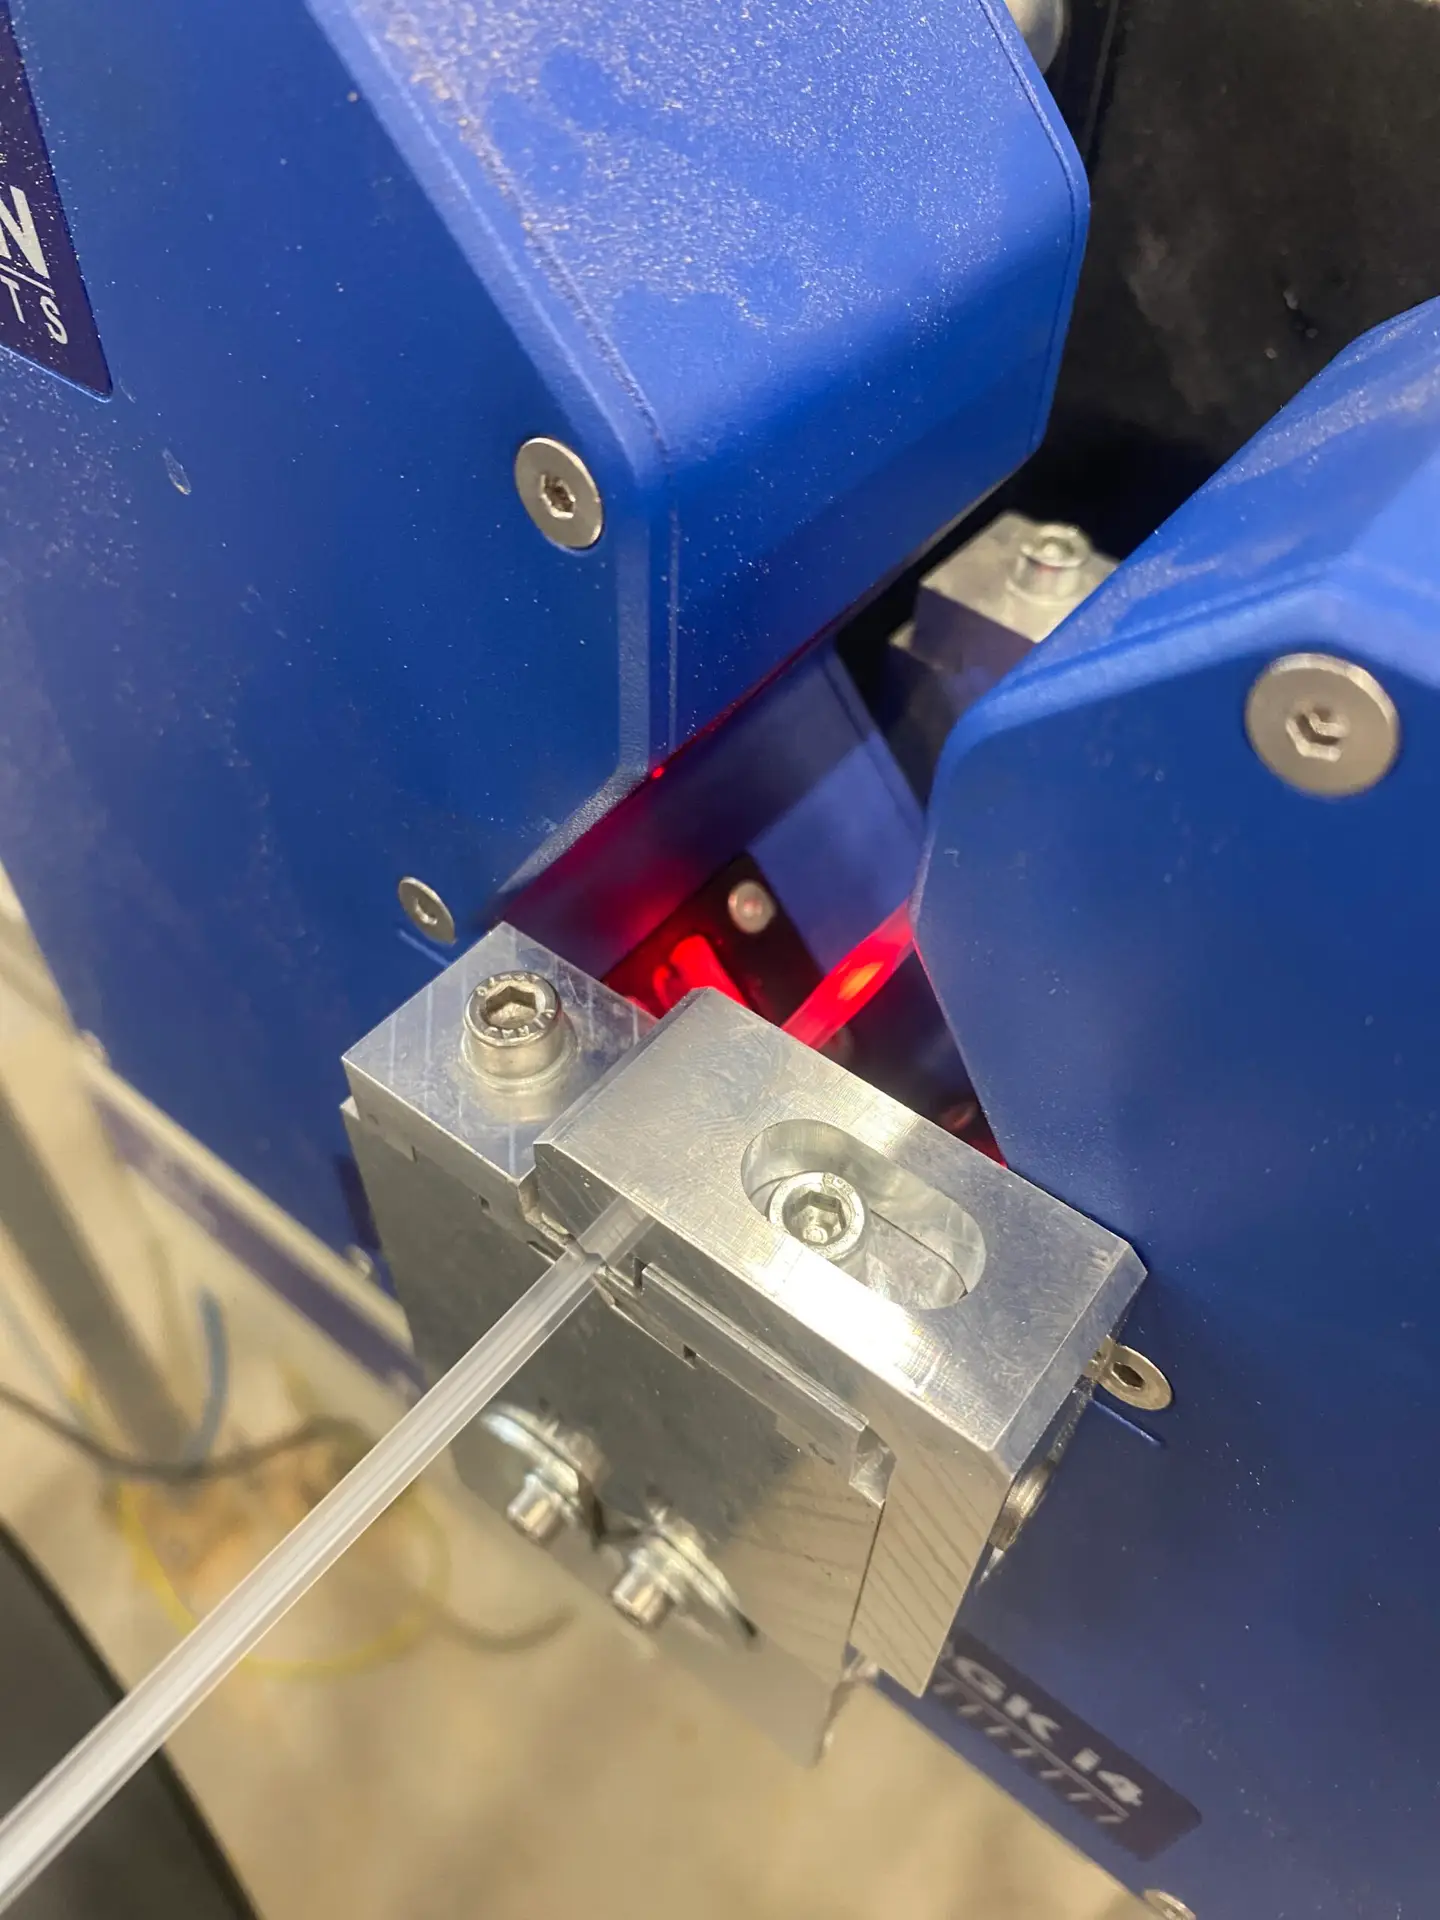
Dimensional measurement of an extruded plastic profile
Profielmeting
Meting tijdens de productie Kritische profielafmetingen kunnen op gedefinieerde intervallen worden gecontroleerd om een consistente kwaliteit gedurende de productie run te behouden.
```

Tolerantie hangt altijd af van de toepassing

Er is niet één enkele “correcte” tolerantie voor elk geëxtrudeerd kunststof profiel.

Een afwijking van een paar tienden van een millimeter levert bij een eenvoudig afdek- of sierprofiel in de praktijk mogelijk geen problemen op. Dezelfde afwijking kan echter montage- of functionele problemen veroorzaken wanneer een technisch profiel precies op een ander onderdeel moet aansluiten.

Om deze reden moeten fabrikanten niet automatisch de krapst mogelijke tolerantie specificeren. In plaats daarvan moeten zij de tolerantie definiëren op basis van de productfunctie, materiaal, profielgeometrie en productietechnologie.

Het productieproces speelt ook een belangrijke rol. Fabrikanten moeten rekening houden met de mate van maatnauwkeurigheid die het gekozen materiaal en het extrusieproces consistent kunnen bereiken in de praktijk.

De juiste tolerantie brengt productvereisten in balans met wat het extrusieproces betrouwbaar kan leveren.

Conclusie

Het meten van de the maat tolerantie van een geëxtrudeerd profiel betekent het verifiëren dat de werkelijke afmetingen van het eindproduct binnen het acceptabele bereik blijven ten opzichte van de opgegeven nominale afmetingen.

Een breed scala aan meting methoden kunnen worden gebruikt, van eenvoudige schuifmaatmetingen tot zeer nauwkeurige optische en lasergebaseerde meetmetssystemen. De geschikte methode hangt af van de profielgeometrie, de kritische afmetingen en de vereiste nauwkeurigheid.

Het allerbelangrijkste is dat de maattolerantie bij extrusie niet moet worden beschouwd als een eenmalige inspectie.

Het is een belangrijke indicator van een stabiel, gecontroleerd en herhaalbaar productieproces.