QUALITÉ ET PRÉCISION DE L'EXTRUSION

Comment mesure-t-on les tolérances dimensionnelles des profilés extrudés ?

Au cours du processus d'extrusion, l'objectif n'est pas seulement de produire un profilé en plastique ayant la forme requise. Il est tout aussi important que les dimensions du produit fini restent dans les limites spécifiées dimensions nominales et limites de tolérance.

Un écart de quelques dixièmes de millimètre peut être tout à fait acceptable pour certaines applications, tandis que dans d'autres, il peut entraîner des problèmes d'assemblage ou de fonctionnement.

DIN 16941:2012-11

En général, DIN 16941:2012-11 décrit les tolérances générales admises dans l'industrie pour les profilés en plastique extrudé. Ces tolérances peuvent être modifiées par accord mutuel entre le client et le fabricant, en tenant compte des exigences de l'application et des limites technologiques du processus d'extrusion.

Pour cette raison, la vérification des tolérances dimensionnelles des produits extrudés est une partie importante de contrôle de la qualité pendant la production.

CONTRÔLE DIMENSIONNEL

Que signifie la tolérance d'extrusion ?

La dimension nominale est la dimension spécifiée pour laquelle le produit est conçu. Cependant, le profilé produit lors d'un processus d'extrusion réel n'aura pas nécessairement exactement la dimension nominale.

EXEMPLE

Un profilé de 50,0 mm ne doit pas nécessairement mesurer exactement 50,0 mm.

Un profil peut avoir une largeur nominale de 50,0 mm, avec une tolérance de ±0,5 mm.

Dans ce cas, la largeur de profil acceptable serait :

Dimension nominale 50.0 mm
± 0,5 mm
Plage acceptable 49.5–50.5 mm

La tolérance définit par conséquent la plage dimensionnelle autorisée dans laquelle le produit est considéré comme conforme à la spécification.

CONTRÔLE QUALITÉ

Comment mesure-t-on les profilés extrudés ?

La méthode de mesure utilisée dépend principalement de la géométrie et de la taille du profil ainsi que du niveau de précision requis.

01

Pied à coulisse

Les pieds à coulisse sont l'un des instruments de mesure les plus simples et les plus couramment utilisés. Ils conviennent pour vérifier rapidement les dimensions extérieures, les largeurs, les hauteurs et certaines dimensions intérieures.

Ils sont particulièrement utiles pour les contrôles de qualité de routine pendant la production, bien que la précision de mesure réalisable dépende de l'instrument, de la géométrie du profil et de l'opérateur.

03

Systèmes de mesure optiques et laser

Les systèmes de mesure optiques et laser permettent une inspection plus rapide et plus détaillée des profilés extrudés. Ils peuvent mesurer plusieurs dimensions de la section transversale du profilé simultanément et assurer une surveillance continue pendant la production.

Les systèmes de mesure par rayons X peuvent également être utilisés pour des applications spécifiques où la géométrie interne d'un profilé doit être surveillée.

EXTRUSION CONTINUE

Dimensions constantes tout au long de la série de production

Ces technologies sont particulièrement avantageuses dans l'extrusion continue, où le produit est fabriqué sur de nombreux mètres et où il est essentiel de maintenir des dimensions constantes tout au long de la production.

mm
INSPECTION DE PRÉCISION

Plus d'une dimension
Doit être vérifié

Pour un profilé extrudé, la largeur ou la hauteur globale n'est pas nécessairement la mesure la plus importante. Selon l'application, plusieurs dimensions critiques peuvent devoir être contrôlées.

01 Largeur hors tout +
La largeur totale du profil est contrôlée par rapport à la dimension nominale et à la tolérance spécifiées.
02 Hauteur totale +
La hauteur totale du profilé peut être critique pour l'assemblage, l'installation et la compatibilité dimensionnelle.
03 Epaisseur de la paroi +
L'épaisseur de paroi affecte les performances mécaniques, le poids, la rigidité et la consommation de matière.
04 Rainures et ouvertures +
La largeur de la rainure, la profondeur de la rainure et les dimensions des ouvertures peuvent être essentielles pour un assemblage correct et des performances fonctionnelles.
05 Rayons et géométrie du profil +
Les rayons, les éléments arrondis et la géométrie globale du profil peuvent également devoir être contrôlés pour garantir un assemblage et un fonctionnement uniformes.
06 Diamètre intérieur +
Les diamètres intérieurs sont particulièrement importants pour les tubes, les manchons et les profilés conçus pour s'emmancher sur ou autour d'un autre composant.
07 Droiture et stabilité +
La stabilité dimensionnelle et la rectitude doivent être maintenues sur toute la longueur fabriquée du profilé.
!
Pourquoi est-ce important ?

Un profil peut causer des problèmes même lorsque sa largeur globale est dans les tolérances. Par exemple, l'épaisseur de la paroi ou les dimensions d'une rainure interne peuvent déjà se trouver hors de la plage autorisée.

```html
PRODUCTION EN SÉRIE

Comment vérifie-t-on la stabilité dimensionnelle en production en série ?

En production en série, la mesure d'une seule pièce n'est généralement pas suffisante. Les dimensions critiques sont contrôlées à des intervalles définis au cours de la production ou, dans certaines applications, surveillées en continu.

Les résultats de mesure peuvent être comparés à la cote nominale et à la tolérance autorisée. Cela permet de déterminer non seulement si une pièce individuelle est conforme aux spécifications, mais aussi si une tendance dimensionnelle ou un changement progressif a commencé à se développer pendant la production.

EXEMPLE Tendance dimensionnelle
50.0 mm
50.2 mm
50.4 mm
50.6 mm

Si la tolérance spécifiée est dépassée, la mesure finale risque déjà d'être hors de la plage autorisée.

L'identification précoce de cette tendance permet d'ajuster le processus de fabrication avant qu'une quantité importante de matériel non conforme ne soit produite.
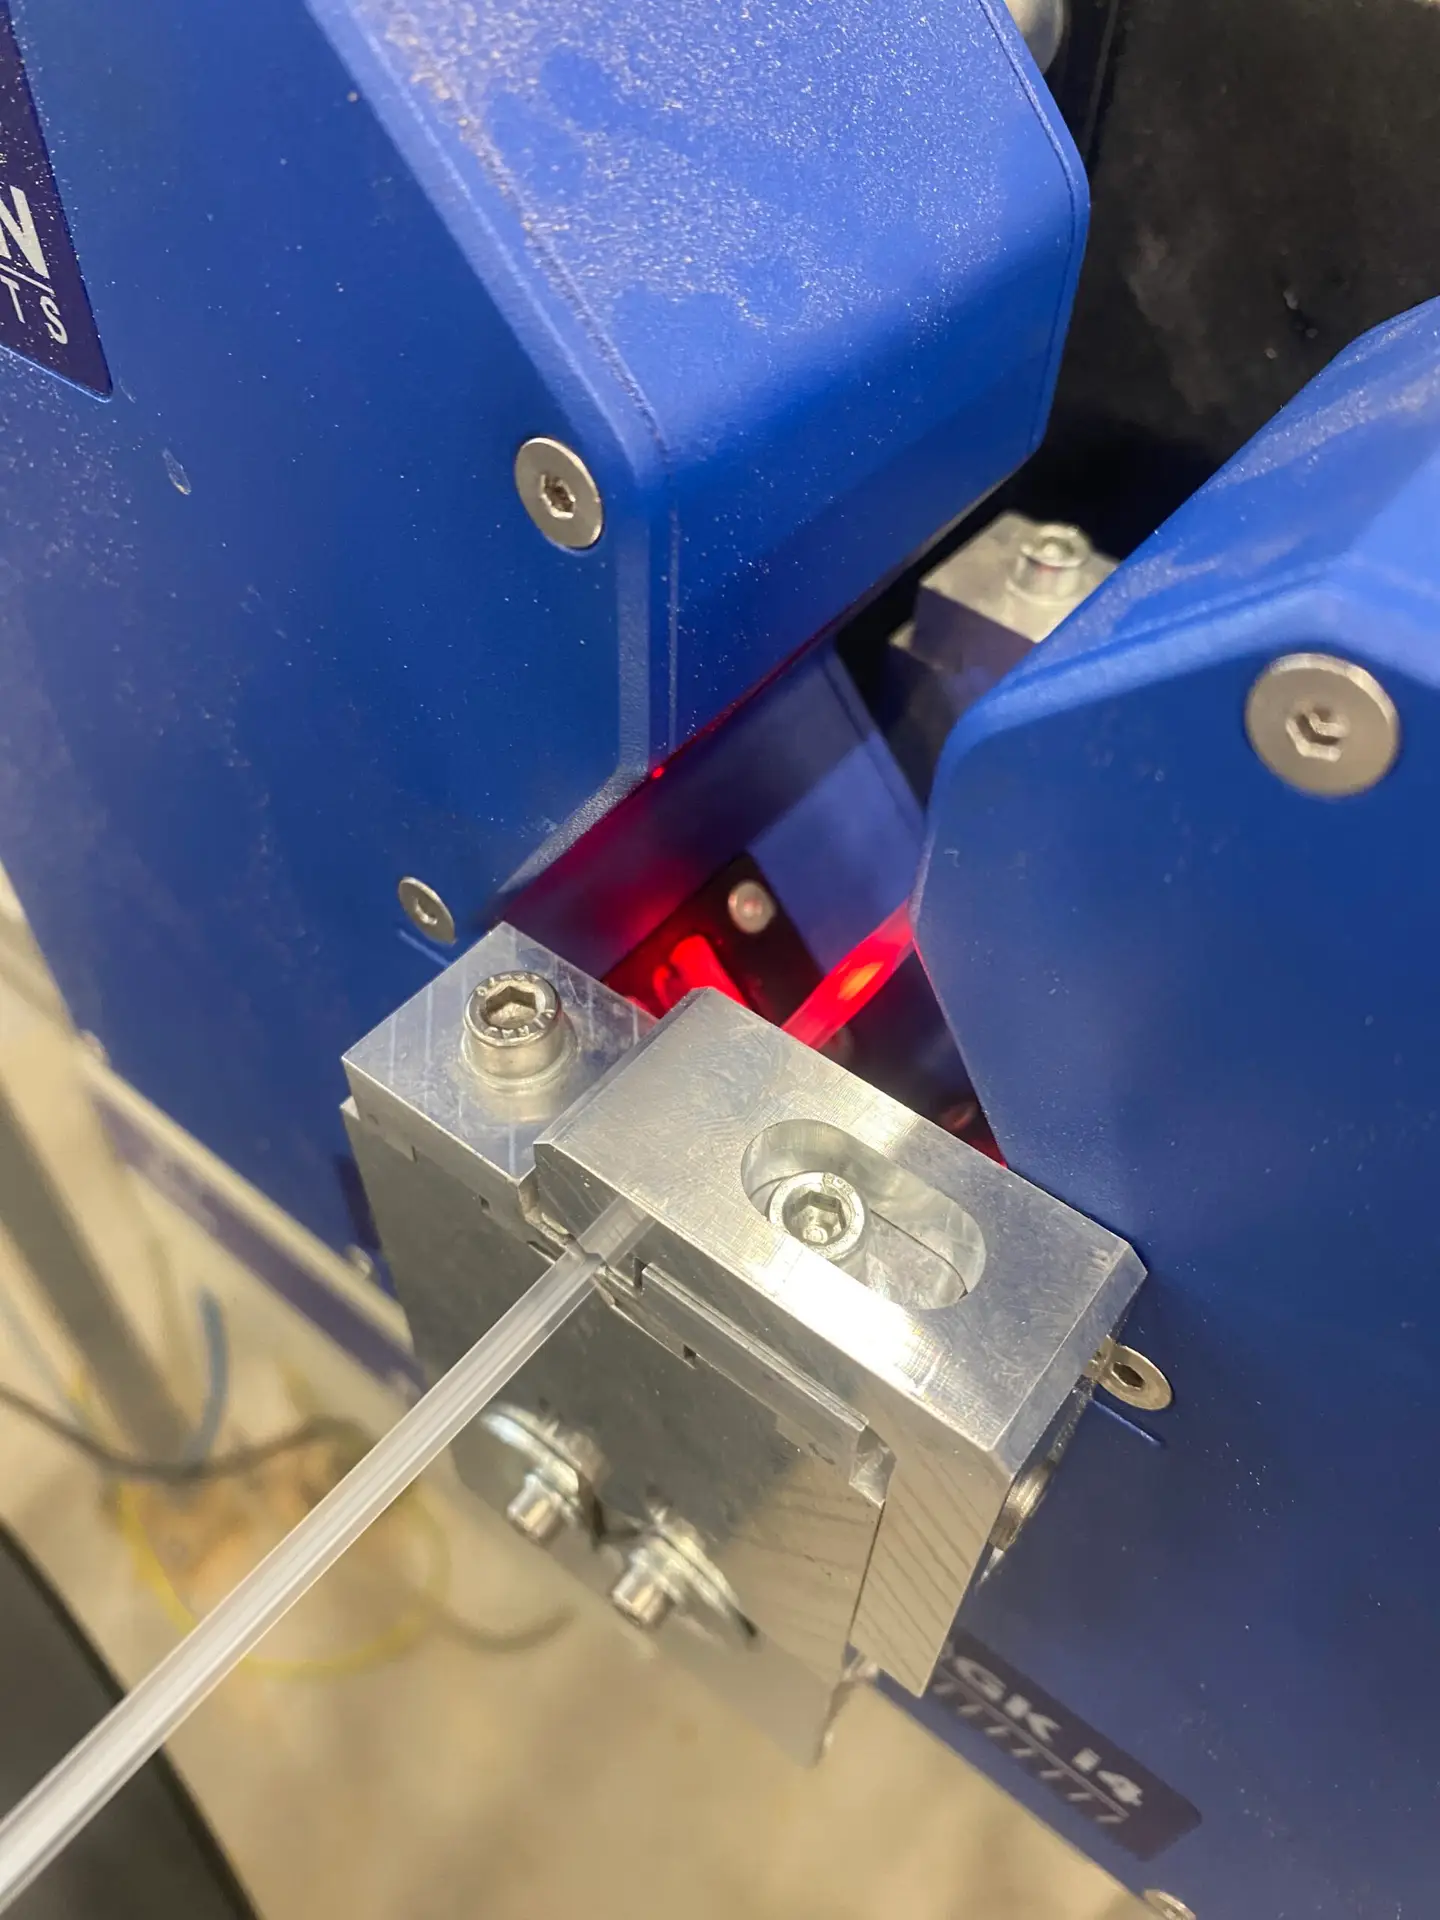
Dimensional measurement of an extruded plastic profile
Mesure de profil
Mesure en cours de production Les dimensions critiques du profil peuvent être vérifiées à des intervalles définis afin de maintenir une qualité constante tout au long de la production.
```

La tolérance dépend toujours de l'application

Il n'y a pas de tolérance unique et “ correcte ” pour chaque profilé plastique extrudé.

Un écart de quelques dixièmes de millimètre peut ne poser aucun problème pratique pour un capot simple ou un profilé décoratif. Cependant, ce même écart peut créer des problèmes d'assemblage ou de fonctionnement lorsqu'un profilé technique doit s'emboîter précisément avec un autre composant.

Pour cette raison, les fabricants ne doivent pas spécifier automatiquement la tolérance la plus stricte possible. Ils doivent plutôt définir la tolérance en fonction de la fonction, matériau, géométrie de profil et technologie de fabrication du produit.

Le processus de production joue également un rôle important. Les fabricants doivent tenir compte du niveau de précision dimensionnelle que le matériau choisi et le processus d'extrusion peuvent atteindre de manière constante dans la production réelle.

La tolérance adéquate concilie les exigences du produit avec ce que le processus d'extrusion peut fournir de manière fiable.

Conclusion

Mesurer la tolérance dimensionnelle d'un profilé extrudé consiste à vérifier que les dimensions réelles du produit fini restent dans la plage acceptable par rapport aux dimensions nominales spécifiées.

Un large éventail de mesure des méthodes peuvent être utilisées, allant de simples mesures au pied à coulisse à des systèmes de mesure optiques et laser de haute précision. La méthode appropriée dépend de la géométrie du profil, des dimensions critiques et du niveau de précision requis.

Plus important encore, la tolérance dimensionnelle en extrusion ne doit pas être considérée comme une inspection ponctuelle.

Il s'agit d'un indicateur important d'un processus de fabrication stable, contrôlé et reproductible.