EXTRUSIONSQUALITÄT & PRÄZISION

Wie werden die Maßtoleranzen von stranggepressten Profilen gemessen?

Während des Extrusionsprozesses besteht das Ziel nicht nur darin, ein Kunststoffprofil in der gewünschten Form herzustellen. Ebenso wichtig ist es, dass die Abmessungen des Endprodukts innerhalb der vorgegebenen Nennmaße und Toleranzgrenzen.

Eine Abweichung von wenigen Zehntelmillimetern mag für einige Anwendungen völlig akzeptabel sein, während sie bei anderen zu Montage- oder Funktionsproblemen führen kann.

DIN 16941:2012-11

Im Allgemeinen, DIN 16941:2012-11 beschreibt die branchenüblichen allgemeinen Toleranzen für stranggepresste Kunststoffprofile. Diese Toleranzen können nach gegenseitiger Absprache zwischen dem Kunden und dem Hersteller angepasst werden, wobei die Anforderungen der Anwendung und die technischen Grenzen des Extrusionsverfahrens berücksichtigt werden.

Aus diesem Grund ist die Überprüfung der Maßtoleranzen von stranggepressten Produkten ein wichtiger Bestandteil von Qualitätskontrolle während der Produktion.

DIMENSIONSTABELLE

Was bedeutet Extrusionstoleranz?

Das Nennmaß ist das vorgegebene Maß, auf das das Produkt ausgelegt ist. Das in einem tatsächlichen Extrusionsverfahren hergestellte Profil weist jedoch nicht unbedingt genau das Nennmaß auf.

BEISPIEL

Ein 50,0-mm-Profil muss nicht exakt 50,0 mm messen.

Ein Profil kann eine Nennbreite haben von 50,0 mm, mit einer Toleranz von ±0,5 mm.

In diesem Fall läge die zulässige Profilbreite bei:

Nennmaß 50.0 mm
± 0,5 mm
Akzeptabler Bereich 49.5–50.5 mm

Die Toleranz definiert daher den zulässigen dimensionalen Bereich, innerhalb dessen das Produkt als spezifikationskonform angesehen wird.

QUALITÄTSKONTROLLE

Wie werden Strangpressprofile gemessen?

Die verwendete Messmethode hängt in erster Linie von der Geometrie und Größe des Profils sowie von dem erforderlichen Genauigkeitsgrad ab.

01

Messschieber

Messschieber gehören zu den einfachsten und am häufigsten verwendeten Messgeräten. Sie eignen sich zur schnellen Überprüfung von Außenabmessungen, Breiten, Höhen und bestimmten Innenabmessungen.

Sie sind besonders nützlich für routinemäßige Qualitätsprüfungen während der Produktion, obwohl die erreichbare Messgenauigkeit vom Gerät, der Profilgeometrie und dem Bediener abhängt.

03

Optische & Lasermesstechnik

Optische und laserbasierte Messsysteme ermöglichen eine schnellere und detailliertere Prüfung von extrudierten Profilen. Sie können mehrere Dimensionen des Profilquerschnitts gleichzeitig messen und eine kontinuierliche Überwachung während der Produktion gewährleisten.

Röntgenmesssysteme können auch für spezielle Anwendungen eingesetzt werden, bei denen die interne Geometrie eines Profils überwacht werden muss.

KONTINUIERLICHE EXTRUSION

Durchgehend konsistente Abmessungen während der gesamten Produktion

Diese Technologien sind besonders vorteilhaft bei der kontinuierlichen Extrusion, bei der das Produkt über viele Meter hinweg hergestellt wird und die Einhaltung konstanter Abmessungen während des gesamten Produktionslaufs unerlässlich ist.

mm
PRÄZISIONSINSPEKTION

Mehr als eine Dimension
Muss überprüft werden

Bei einem Strangpressprofil ist die Gesamtbreite oder -höhe nicht unbedingt das wichtigste Maß. Je nach Anwendung müssen möglicherweise mehrere kritische Abmessungen geprüft werden.

01 Gesamtbreite +
Die Gesamtbreite des Profils wird anhand des vorgegebenen Nennmaßes und der Toleranz überprüft.
02 Gesamthöhe +
Die Gesamthöhe des Profils kann für die Montage, Installation und Maßhaltigkeit von entscheidender Bedeutung sein.
03 Wandstärke +
Die Wandstärke beeinflusst die mechanische Leistung, das Gewicht, die Steifigkeit und den Materialverbrauch.
04 Rillen & Öffnungen +
Nutbreite, Nuttiefe und die Abmessungen von Öffnungen können für die korrekte Montage und Funktionsfähigkeit essenziell sein.
05 Radien und Profilgeometrie +
Radiendurchmesser, abgerundete Merkmale und die allgemeine Profilgeometrie müssen eventuell ebenfalls kontrolliert werden, um eine gleichbleibende Passform und Funktion sicherzustellen.
06 Innendurchmesser +
Innentürme sind besonders wichtig für Rohre, Hülsen und Profile, die so konstruiert sind, dass sie über oder um eine andere Komponente passen.
07 Geradlinigkeit & Stabilität +
Maßhaltigkeit und Geradheit müssen über die gesamte hergestellte Länge des Profils eingehalten werden.
!
Warum ist das wichtig?

Ein Profil kann selbst dann Probleme verursachen, wenn seine Gesamtbreite innerhalb der Toleranz liegt. Beispielsweise können die Wandstärke oder die Abmessungen einer internen Nut bereits außerhalb des zulässigen Bereichs liegen.

```html
Serienproduktion

Wie wird die Maßhaltigkeit in der Serienproduktion überprüft?

In der Serienproduktion reicht die Messung von nur einem Stück in der Regel nicht aus. Kritische Maße werden in definierten Intervallen während der Produktion geprüft oder bei einigen Anwendungen kontinuierlich überwacht.

Die Messergebnisse können mit dem Nennmaß und der zulässigen Toleranz verglichen werden. Dies ermöglicht es, nicht nur festzustellen, ob ein einzelnes Stück innerhalb der Spezifikation liegt, sondern auch, ob Ein Maßtrend oder eine schleichende Veränderung hat begonnen, sich während der Produktion zu entwickeln.

BEISPIEL Maßhaltigkeitstrend
50.0 mm
50.2 mm
50.4 mm
50.6 mm

Wird die vorgegebene Toleranz überschritten, liegt die Endmessung möglicherweise bereits außerhalb des zulässigen Bereichs.

Die frühzeitige Erkennung dieses Trends ermöglicht es, den Herstellungsprozess anzupassen, bevor eine nennenswerte Menge an fehlerhaftem Material produziert wird.
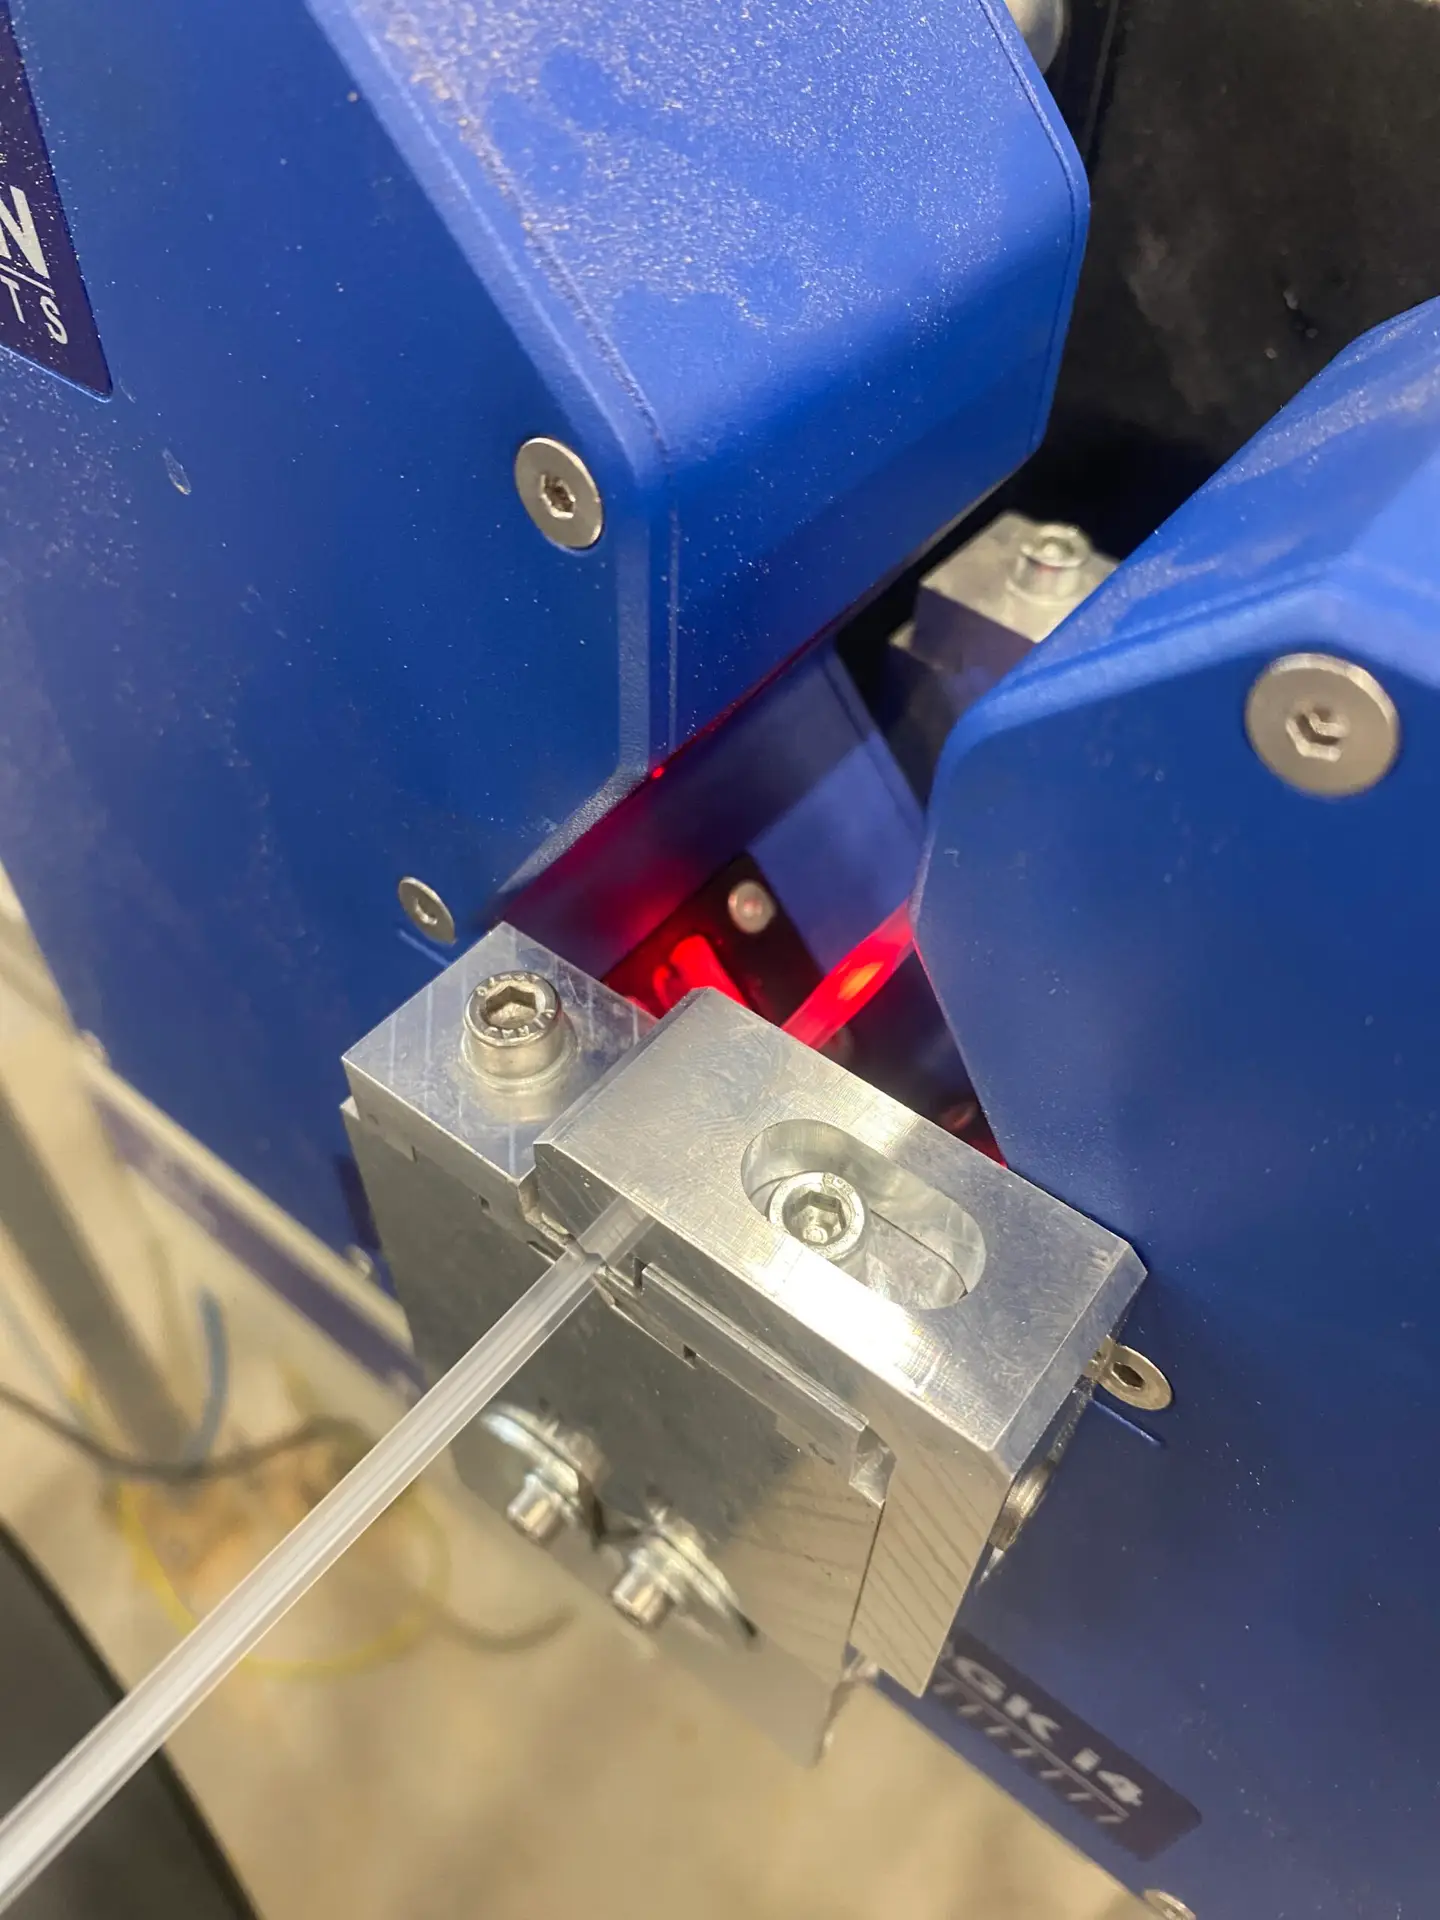
Dimensional measurement of an extruded plastic profile
Profilmessung
Messung während der Produktion Kritische Profilabmessungen können in festgelegten Intervallen überprüft werden, um während der gesamten Produktion eine gleichbleibende Qualität sicherzustellen.
```

Toleranz hängt immer vom Anwendungsfall ab

Es gibt keine einzige “richtige” Toleranz für jedes stranggepresste Kunststoffprofil.

Eine Abweichung von wenigen Zehntelmillimetern mag bei einer einfachen Abdeckung oder einem Zierprofil keine praktischen Probleme verursachen. Dasselbe kann jedoch bei einem technischen Profil, das exakt mit einem anderen Bauteil zusammenpassen muss, Montage- oder Funktionsprobleme verursachen.

Aus diesem Grund sollten Hersteller nicht automatisch die engstmögliche Toleranz vorgeben. Stattdessen sollten sie die Toleranz definieren gemäß der Produktfunktion, Material, Profilgeometrie und Fertigungstechnologie.

Auch der Produktionsprozess spielt eine wichtige Rolle. Hersteller müssen berücksichtigen, welche Maßhaltigkeit das gewählte Material und das Extrusionsverfahren in der realen Produktion konstant erreichen können.

Die richtige Toleranz bringt die Produktanforderungen und das, was der Extrusionsprozess zuverlässig liefern kann, in Einklang.

Fazit

Das Messen der Maßtoleranz eines stranggepressten Profils bedeutet zu überprüfen, ob die tatsächlichen Abmessungen des Endprodukts innerhalb des zulässigen Bereichs in Bezug auf die vorgegebenen Nennmaße liegen.

Eine breite Palette von Messung Es können Verfahren eingesetzt werden, die von einfachen Messschiebern bis hin zu hochpräzisen optischen und laserbasierten Messsystemen reichen. Die geeignete Methode hängt von der Profilgeometrie, den kritischen Maßen und dem erforderlichen Genauigkeitsgrad ab.

Vor allem sollte die Maßhaltigkeit beim Strangpressen nicht als einmalige Prüfung angesehen werden.

Es ist ein wichtiger Indikator für einen stabilen, kontrollierten und reproduzierbaren Herstellungsprozess.