Mennyibe kerül a műanyag
Extrudálási szerszámköltség?
A műanyag-extrúziós szerszámozás költsége projektről projektre jelentősen eltérhet. Egy egyszerű profil viszonylag egyszerű szerszámot igényelhet, míg egy összetett műszaki profil lényegesen több mérnöki, megmunkálási és fejlesztési munkát igényelhet.
Szóval, pontosan miért is fizet az ember, amikor extrudálószerszámot rendel?
Az ár túllép ezen
maga a fizikai eszköz.
A teljes szerszámozási költség általában három fő szakaszból áll.
Szerszámtervezés
A mérnökök a profil geometriája, az anyag, a tűréshatárok és az extrudálási folyamat alapján dolgozzák ki a szerszámtervet.
Szerszámgyártás
A megtervezett szerszám átkerül a megmunkálásba, a simításba és az első extrudálási próbavégzés előkészítésébe.
Eszköz-próba
A szerszám az extrudálószalagon fut, és az így kapott profil méret- és minőségellenőrzésen esik át.
Próba. Mérés. Igazítás.
Szükség esetén ismételje meg.
Ha a profil még nem éri el a kívánt méreteket vagy geometriát, a szerszám további módosításnak vethető alá, amelyet újabb tesztelés követ.
Ennek a folyamatnak a megértése megkönnyíti annak átlátását, hogy a látszólag hasonló méretekkel rendelkező extruderszerszámok ára miért térhet el egymástól jelentősen.
Mennyibe kerül egy
Tartalmazza az extrudáló szerszámot?
Egy extrudálószerszám nem csupán úgy megjelenik egy megmunkálási folyamat végén. A gyártás megkezdése előtt a mérnököknek meg kell érteniük, hogyan fog az anyag áramlani a szerszámon keresztül, hogyan fog viselkedni a profil a hűtés során, és hogy a végső méretek hogyan fognak viszonyulni az elvárt specifikációkhoz.
01
MÉRNÖKSÉG
Szerszámtervezés
Profilrajztól az extrudálásra kész szerszámig
+
Szerszámtervezés
Az első és legfontosabb lépés az szerszámtervezés.
A fém vágása előtt a gyártónak meg kell határoznia, hogy az extrudáló szerszámnak hogyan kell előállítania a kívánt profilt.
A mérnöknek számolnia kell azzal, hogy az anyag hogyan áramlik át a szerszámon, és hogyan változik a hűlés során.
Ez különösen fontossá válik a vékony falakat, belső üregeket, éles átmeneteket, hornyokat vagy eltérő falvastagságokat tartalmazó, összetett profilok esetében.
A jó kiadományszerszám jó tervezéssel kezdődik. A cél nem csupán a profilrajz reprodukálása, hanem olyan szerszámzat létrehozása, amely képes előállítani a kívánt profilt következetesen és megbízhatóan a valós termelésben.
02
PRECÍZIÓS MEGMUNKÁLÁS
Szerszámgyártás
A mérnöki koncepció átültetése fizikai eszközzé
+
Szerszámgyártás
Amikor a terv megfelel a projekt követelményeinek, a gyártó elkészítheti a fizikai extrudálószerszámot.
A profiltól és a szükséges pontosságtól függően a gyártás magában foglalhat különféle megmunkálási és felületkezelési folyamatokat.
A szerszámanyagának ellen kell állnia az extrudálás mechanikai és termikus feltételeinek. A kiválasztott anyag befolyásolhatja szerszámélettartam, kopásállóság, felületi minőség, megmunkálási idő és a teljes költség.
03
VALÓDI GYÁRTÁS
Eszköz-próba
A szerszám tesztelése tényleges extrudálási körülmények között
+
Eszköz-próba
A gyártás után a szerszámnak be kell bizonyítania a helyét a tényleges extrudálási folyamatban.
A gyártó felszerszámozza az eszközt az extrudálósorra, és legyártja az első mintaprofilokat. Ezt követően a csapat ellenőrzi az elkészült profilt az elvárt specifikációknak megfelelően.
Még ha a szerszámterv a számítógépen helyesnek is tűnik, és a megmunkálási folyamat megfelel a rajzi követelményeknek, az első sajtolási próba feltárhat olyan területeket, amelyek igazításra szorulnak.
Tervezés → Gyártás → Tesztelés → Szükség esetén módosítsa
A cél nem csupán egy szerszám előállítása. A cél olyan szerszámozás létrehozása, amely a gyártási sorozat során megbízhatóan képes előállítani a előírt profilt a specifikáción belül.
Mi történik, ha az első próbálkozás nem tökéletes?
Ideális esetben az első teszt olyan profilt eredményez, amely megfelel a megállapodott követelményeknek.
Ez azonban nem mindig történik meg.
Az extrudálás számos változót foglal magában, beleértve az anyag viselkedését, a hőmérsékletet, a nyomást, a hűtést, a lehúzási sebességet és a zsugorodást. Ezek a tényezők befolyásolhatják a profil végső méreteit és alakját.
Ha az első kísérlet nem hozza meg a kívánt eredményt, a gyártó módosíthatja a szerszámot.
A módosítás magában foglalhatja a szerszám egyes részeinek beigazítását az anyagáramlás javítása vagy a méreteltérések ellensúlyozása érdekében.
A módosítás után a gyártó újabb tesztet végez.
A folyamat ezután egy egyszerű ciklust követ:
Tervezés → Gyártás → Próba → Mérés → Módosítás → Próba
A gyártó Addig ismétli ezt a ciklust, amíg a profil el nem éri a kívánt specifikációt.
Miért növelhetik a szerszámmódosítások a költségeket?
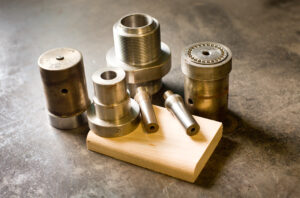
A szerszámmódosítások további tervezést, megmunkálást és tesztelést igényelnek. Ha az első próba nem hozza meg a kívánt eredményt, a fejlesztési folyamat addig folytatódik, amíg a szerszám létre nem hozza a kívánt profilt.
Egy módosítás nem jelenti egyszerűen az eszköz megváltoztatását. Mielőtt bármilyen beállítást végezne, a gyártónak meg kell értenie, hogy mi történt a teszt során, és azonosítania kell, hogy melyik terület szorul fejlesztésre.
A folyamat ezért magában foglalhatja elemzés, újratervezés, megmunkálás, újabb próba és méretellenőrzés mielőtt a végeredmény megfelelne a specifikációnak.
Minden további kísérlet mérnöki, gép- és vizsgálati munkát igényel. Minél több fejlesztési ciklust igényel egy szerszám, annál magasabbá válhat a végleges szerszámozási költség.
Mi határozza meg a szerszámozás költségét?
A végső szerszámozási költség sokkal többitől függ, mint a szerszám fizikai méretétől. A profilgeometria, az anyag, a tűrések és a gyártási követelmények mind befolyásolják a mérnöki és gyártási ráfordítást.
Profilkomplexitás
Egy egyszerű,tömör profil általában kevésbé összetett szerszámozást igényel, mint a többuregű vagy a bonyolult geometriájú, magas szinten technikai profil.
Profilméret
A nagyobb profilok nagyobb szerszámokat, több anyagot és hosszabb megmunkálási időt igényelhetnek.
Anyag
A különböző műanyagok eltérően viselkednek az extrudálás során. Az anyag befolyásolja a szerszám tervezését, az anyagáramlást és a gyártási folyamatot.
Mérettűrések
A szűkebb tűrések általában pontosabb tervezést, megmunkálást és folyamatirányítást igényelnek.
Szerszámkészítés
A szerszám felépítése és kialakítása befolyásolja a gyártási időt, a teljesítményt és a várható élettartamot.
Termelési mennyiség
A nagy volumenű gyártás eltérő szerszámanyagokat és -kialakítást tehet indokolttá, mint egy kis fejlesztési projekt.
Kísérletek száma
A további módosítások és próbák növelhetik a végső költséget, a projekt terjedelmétől és a megállapodástól függően.
A kezdeti szerszámozási ár magában foglalhatja a standard tervezést, a gyártást és az első próbát. Ha a szerszám további fejlesztést igényel, a plusz mérnöki munka, a módosítások és a próbák befolyásolhatják a projekt végső költségét.
Egyszerű példa
Egy tipikus extrúziós szerszámprojekt a kezdeti tervezéstől a végső jóváhagyásig az alábbi sorrendet követheti:.
01
1. lépés
Tervezés
+
Tervezés
A vevő biztosítja a profilrajzot, az anyagot és a szükséges tűréseket. A szerszámtervező ezen követelmények alapján tervezi meg az extrudálószerszámot.
02
2. lépés
Gyártás
+
Gyártás
A szerszámgyártó a jóváhagyott terv alapján munkálja meg a szerszámot. A gyártási folyamat magában foglalhat CNC megmunkálást, marást, fúrást, szikraforgácsolást (EDM), köszörülést és felületkezelést.
03
3. lépés
Első tárgyalás
+
Első tárgyalás
Az szerszám fut az extrúziós soron, és elkészíti az első mintákat. Ez a próbaüzem biztosítja az első valós jelzést arra vonatkozóan, hogy a szerszám hogyan teljesít gyártási körülmények között.
04
4. lépés
Mérés
+
Mérés
A gyártó ellenőrzi az extrudált profil kritikus méreteit, és összehasonlítja azokat az egyeztetett specifikációval. Az alkalmazástól függően ez magában foglalhatja a következöket:
Szóval, mennyibe kerül a műanyagextrúziós szerszámozás?
Nincs egyetlen egységes ára egy sajtolószerszámnak.
Általános iránymutatásként az egyszerű szerszámozás kezdődhet több száz euró, míg a összetettebb műszaki extruziós szerszámok ára több ezer euró vagy még több.A rendkívül összetett, nagy méretű vagy nagy pontosságú szerszámozás jelentősen magasabb beruházást igényelhet.
A végső ár az adott projekttől függ, nem csupán az eszköz fizikai méretétől.
Egy laza tűrésekkel rendelkező, egyszerű profil viszonylag kevés fejlesztési munkát igényelhet.
A szigorú tűrésekkel, több üreggel és komoly anyagkövetelményekkel rendelkező komplex mérnöki profil jelentősen több mérnöki munkát, megmunkálást és próbát igényelhet.
Emiatt a legcélravezetőbb módja a szerszámozási árajánlat kérésének az, ha a gyártónak a lehető legtöbb műszaki információt adjuk meg.
Mi szükséges egy extrúziós szerszám árajánlatához?
Egy tartalmas szerszámozási árajánlat elkészítéséhez a gyártónak általában a következőkre van szüksége:
- Profilrajz
- A kiválasztott anyag
- Kritikus méretek és tűrések
- Profilméretek
- Várható termelési volumen
- Felületi követelmények
- Ahol elérhető, információ az extruziós vonalról
Minél teljesebb az információ, annál pontosabban tudja a gyártó felmérni a szerszámozási igényeket.
Az eszköz csak a befektetés egy része
Egy új extrudálási projekt tervezésekor fontos, hogy ne csak a szerszám árát vegyük figyelembe.
A profiltól függően a teljes szerszámozási megoldás a következőket is megkövetelheti:
- Kalibráló szerszámok
- Hűtőberendezés
- Berendezések méretezése
- Lehúzó berendezés
- Vágóberendezés
- További gyártósori alkatrészek
Ezek az elemek hozzájárulnak ahhoz, hogy az extrúziós szerszám olyan komplett gyártási folyamat részévé váljon, amely képes stabil és megismételhető terméket biztosítani.
Összegzés
A műanyag extrudálási szerszámkészítés ára sokkal többet takar magában, mint egy darab fém megmunkálásának költségét.
Magában foglalja tervezés, szerszámtervezés, gyártás, tesztelés és szükség esetén további fejlesztési munka.
Az ideális projekt az első szerszámpróba után eléri a kívánt eredményt. Az összetett sajtolt profilok azonban egy vagy több módosítást igényelhetnek, mielőtt tartósan megfelelnének a megállapodott specifikációknak.
A cél nem csupán egy sajtolószerszám előállítása.
A cél olyan szerszámozás fejlesztése, amely a gyártási folyamat során megbízhatóan képes előállítani az előírt profilt, a specifikáción belül.
 English (UK) English (UK) English (UK)
 Slovenčina
 Deutsch
 Magyar
 Français
 Čeština
 Slovenščina
 Hrvatski
 Nederlands English (UK) English (UK) English (UK) Slovenčina
Deutsch
Magyar
Français
Čeština
Slovenščina
Hrvatski
Nederlands