Jak snížit náklady na nástrojové vybavení pro extrudování prostřednictvím lepšího designu
Snižování nákladů na nástroje pro extrudaci plastů neznamená vždy použití levnějších materiálů ani zjednodušení výrobního procesu. V mnoha případech největší úspory přináší inteligentnější design výrobků, optimalizovaná geometrie nástrojů a lepší porozumění fungování procesu extrudace.
Prilbité lisovací nástroje jsou významnou součástí investice do nového plastového výrobku nebo profilu. První cena za nástroje však představuje pouze část celkových výrobních nákladů. Rychlost výroby, spotřeba materiálu, využití strojů a počet vyrobených výrobků v každém výrobním cyklu mohou mít ještě větší vliv na konečnou cenu za metr nebo kus.
Na adrese ST Plastics, Domníváme se, že návrh nástrojů by měl být vždy zvažován spolu s geometrií výrobku, vybraným polymerem a očekávaným objemem výroby. Několik technických rozhodnutí provedených na začátku projektu může významně zlepšit efektivitu výroby v celém životním cyklu výrobku.
1. Zjednodušte geometrii výrobku před navrhnutím nástroje
Jedním z nejúčinnějších způsobů snižování nákladů na extrudovací nástroje je provést přezkoumání geometrie produktu před zahájením výroby nástrojů.
Občas profil obsahuje asymetrické prvky, které zkomplikují návrh nástrojů, distribuci materiálu a kalibraci více, než je nutné. Pokud to aplikace umožňuje, přepracování profilu na symetrický tvar může výrazně zvýšit efektivitu výroby.
To nemusí nutně znamenat kompromis s funkcionalitou výrobku. To znamená hledat příležitosti k dosažení stejných technických parametrů pomocí geometrie, která je jednodušší a ekonomičtější při extrudování.
Asymetrický profil
Komplikovanější distribuce proudu, potenciálně obtížnější kalibrace a omezená možnost výroby s více dráhami.
Symetrický profil
Vyváženější tok materiálu, jednodušší koncepce nástrojů a lepší možnosti paralelní výroby.
2. Použijte technologii víceúrovňové extrudace k zvýšení produkce
Speciálně praktickým řešením pro malé plastové profily je přepracování výrobku a extrudovacího zařízení tak, aby bylo možné současně vyrábět dva identické výrobky.
Například asymetrický profil lze přetvořit do symetrické konfigurace, což umožňuje dvoustupňové lisovací zařízení vyrábět dva výrobky souběžně. Namísto výroby jednoho výrobku v rámci jednoho výrobního cyklu stroj vyrábí dva výrobky současně.
Když jsou objemy výroby obzvláště vysoké, lze stejný princip rozšířit i na zařízení s čtyřpruhovou dopravní technologií. To může být vynikajícím řešením, pokud to umožňují rozměry výrobku, vlastnosti materiálu a požadavky na chlazení.
Konceptuální znázornění: paralelní výroba zvyšuje výkon za jeden cyklus stroje. Skutečná kapacita závisí na geometrii výrobku, chlazení, kalibraci a konfiguraci linky.
Hlavní výhodou je, že provozní doba strojů a výrobní zdroje lze využít efektivněji. Ačkoli multifunkční nástrojování může vyžadovat odlišnou počáteční investici, zvýšená produkce může výrazně snížit náklady na nástroje a zpracování přidělené k jednotlivým výrobkům.
3. Optimalizace materiálového toku a rychlosti extrudování
Další důležitou příležitostí ke snížení nákladů vyplývá z samotného návrhu a konstrukce extrudovacího nástroje.
Dobře navržená extrudovací forma zajišťuje vyváženou distribuci materiálu, konzistentní tloušťku stěny a stabilní geometrii výrobku. Správné průtokové kanály, rozměry formy a poměry stlačení mohou pomoci zvýšit rychlost výroby při zachování požadovaných rozměrových tolerance a kvality výrobku.
Vztah mezi materiálovým proudem, geometrií nástroje, chladením a natahováním je obzvláště důležitý. Jednoduché zvýšení výkonu extrudéru nestačí. Celý výrobní proces musí být optimalizován tak, aby se při vyšších rychlostech udržoval stabilní výsledek.
Rychlost výroby skutečně znamená rozdíl
V společnosti ST Plastics vyrábíme výrobky s rychlostí výroby od přibližně 1–2 metrů za minutu až do maximální hodnoty 60 metrů za minutu. To ilustruje, jak výrazně geometrie výrobků, výběr materiálů a konstrukce nástrojů ovlivňují efektivitu výroby.
Ukázkové výrobní příklady, ale ne garantovaný rozsah rychlosti pro každý produkt nebo materiál.
Výrobek, který pracuje rychlostí 60 metrů za minutu namísto 2 metrů za minutu, může dramaticky změnit ekonomiku výroby. Avšak dosažení takové rychlosti vyžaduje správnou kombinaci konstrukce nástrojů, vlastností polymerů, výkonu chlazení a procesních parametrů.
4. Vyberte správný materiál před dokončením nástroje
Výběr materiálu je dalším klíčovým faktorem optimalizace nástrojů pro extrudaci. PVC, PE, PP, ABS, TPU a další termoplastická materiály se při extrudaci chovají odlišně. Jejich viskozita, pevnost taveniny, tepelné vlastnosti, stlačitelnost a chladicí vlastnosti mají vliv na to, jak materiál proudí přes formu a jak se chová konečný produkt.
Z tohoto důvodu by se nástroje neměly navrhovat nezávisle na zvoleném polymeru. Matice optimalizovaná pro PVC nemusí poskytovat stejnou výkonnost při zpracování polyethylenu nebo polypropylenu.
Volba vhodného materiálu v raném stádiu vývoje pomáhá inženýrům navrhnout správné průtokové kanály, rozměry forem a kalibrační systém. To může zabránit zbytečným úpravám nástrojů, prodlevám v výrobě a plýtvání materiálem.
5. Zamyslete se nad celým výrobním procesem
Nejúspornější řešení v oblasti extrudování nemusí nutně představovat řešení s nejnižšími počátečními náklady na nástroje. Je to řešení, které přináší nejnižší celkové výrobní náklady v rámci požadovaného objemu výroby.
Prostudujte geometrii, toleranci a možnosti zjednodušení.
Vyberte polymer podle požadavků na výkon a zpracování.
Optimalizujte tok materiálu, kalibraci, chlazení a výrobní kapacity.
Kromě toho je třeba zohlednit i další faktory, jako je dostupnost strojů, doba potřebná k přepínání strojů, řezací operace, kontrola kvality a balení. Rychlejší proces extrudování přináší skutečné úspory pouze tehdy, pokud následné operace dokážou držet krok s vyšším výstupem.
Závěr: Lepší inženýrství znamená nižší výrobní náklady
Snižování nákladů na extrudérské nástroje nespočívá pouze v výrobě levnějších nástrojů. Jedná se o navrhování produktů a výrobních procesů tak, aby fungovali efektivně společně.
Od zjednodušení asymetrických profilů přes zavedení výroby s dvěma nebo čtyřmi pruhy až po optimalizaci materiálového toku a zvýšení rychlosti extrudování mohou relativně malé konstrukční vylepšení přinést významné dlouhodobé úspory.
Čím dříve budou tyto možnosti identifikovány, tím snazší bude vyhnout se zbytečným nákladům na nástroje a optimalizovat konečné náklady na jeden produkt.
Hledáte efektivnější řešení pro extrudování?
V společnosti ST Plastics podporujeme zákazníky od počátečního návrhu produktu a výběru materiálu až po vlastní výrobu lisovacích forem a sériovou výrobu. Náš inženýrský tým může pomoci vyhodnotit váš stávající návrh a identifikovat příležitosti ke zlepšení výrobní efektivnosti a snížení výrobních nákladů.
Objevte ST Plastics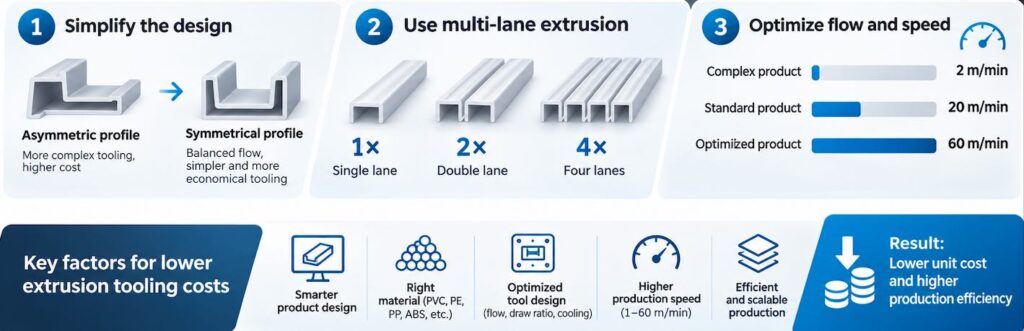
 English (UK)
 Slovenčina
 Deutsch
 Magyar
 Français
 Čeština
 Slovenščina
 Hrvatski
 Nederlands