A jobb tervezés révén csökkenthető az extrudáló szerszámköltség
A műanyag extrudálási szerszámok költségeinek csökkentése nem mindig azt jelenti, hogy olcsóbb anyagokat kell használni vagy a gyártási folyamatot egyszerűsíteni kell. Sok esetben a legnagyobb megtakarítások az intelligensebb terméktervezésből, az optimalizált szerszámgeometriából és a kiválóbb megértésből származnak, hogy az extrudálási folyamat hogyan működik.
A testreszabott extrudálási berendezések jelentős részét képezik az új műanyagcső vagy profil gyártásának költségei. Azonban az első berendezés beszerzési költsége csak egy részét teszi ki a teljes gyártási költségnek. A termelés sebessége, az anyagfelhasználás, a gép kihasználtsága és az egyes gyártási ciklusokban gyártott termékek száma még nagyobb hatással lehet a végleges méter vagy darab árára.
A címen. ST Plastics, Hiszünk abban, hogy a szerszámok tervezését mindig a termék geometriájával, a kiválasztott polimerrel és a várható gyártási mennyiséggel együtt kell mérlegelni. Egy projekt elején meghozott néhány mérnöki döntés jelentősen javíthatja a gyártás hatékonyságát az egész termék élettartama során.
1. A termék geometriájának egyszerűsítése a szerszám tervezése előtt
Az extrudáló szerszámok költségeinek csökkentésének egyik leghatékonyabb módja az, hogy a szerszámgyártás megkezdése előtt felülvizsgáljuk a termék geometriáját.
Néha egy profilban olyan aszimmetrikus jellemzők találhatók, amelyek miatt a szerszámok tervezése, az anyagelosztás és a kalibrálás szükségtelenebbé válik. Ha a felhasználás lehetővé teszi, a profil szimmetrikus alakjává alakítása jelentősen hatékonyabbá teheti a gyártást.
Ez nem szükségszerűen azt jelenti, hogy alá kell vetni a termék funkcionalitását. Ez azt jelenti, hogy olyan geometriával kell keresni a lehetőségeket, amelynek köszönhetően ugyanazok a technikai teljesítmények érhetők el, ugyanakkor könnyebb és gazdaságosabb a kivágása.
Aszimmetrikus profil
Komplikáltabb áramláselosztás, potenciálisan nehezebb kalibrálás és korlátozott lehetőségek a több sávos gyártásra.
Szimmetrikus profil
Egyensúlyosabb anyagáramlás, egyszerűbb szerszámtípusok és jobb lehetőségek a párhuzamos gyártás számára.
2. A több sávos extrúzió alkalmazásával növelhető a termelés
Különösen praktikus megoldás a kis méretű műanyag profilokhoz az, hogy a termék és a extrudáló berendezés átalakításával egyidejűleg két azonos terméket lehet előállítani.
Pl.: egy aszimmetrikus profil szimmetrikus konfigurációra átalakítható, így egy két sávos extrudáló eszköz két terméket képes egyidejűleg előállítani. Ahelyett, hogy egy terméket gyártana egy gyártási ciklusban, a gép egyszerre két terméket állít elő.
Amikor a termelés mennyisége különösen magas, ugyanazt az elvet lehet alkalmazni a négylépcsős berendezésekre is. Ez kiváló megoldás lehet, ha a termék méretei, az anyagjellemzők és a hűtési követelmények lehetővé teszik azt.
Konceptuális illusztráció: a párhuzamos gyártás növeli a termelés mennyiségét egy gépi ciklus alatt. A tényleges kapacitás a termék geometriájától, a hűtéstől, a kalibrálásról és a sor konfigurációjáról függ.
A fő előny az, hogy a gép üzemidejét és termelési erőforrásait hatékonyabban lehet kihasználni. Bár a több sávos megmunkálási technológia eltérő kezdeti beruházást igényelhet, a megnövekedett termelés jelentősen csökkentheti az egyes termékekhez rendelt egyes eszközök és feldolgozási költségeket.
3. A anyagáramlás és a extrudálási sebesség optimalizálása
Egy másik fontos lehetőség a költségcsökkentéshez az extrudáló szerszám tényleges kialakítása és tervezése révén nyílik meg.
A jól kialakított extrudáló adagoló gép egyensúlyos anyageloszlást, konzisztens falvastagságot és stabil termékgeometriát biztosít. A megfelelő áramlási csatornák, az adagoló méretek és a lehúzási arányok segíthetnek a termelés sebességének növelésében, miközben megőrzik a kívánt méretállóságot és a termékminőséget.
A anyagművelet, a die geometria, a hűtés és a nyújtás közötti kapcsolat különösen fontos. Egyszerűen csak az extruder teljesítményének növelése nem elegendő. Az egész gyártási folyamatot optimalizálni kell, hogy stabil eredményt érjünk el nagyobb sebességek mellett.
A gyártási sebesség jelentős különbséget jelent
A ST Plastics gyártja termékeit olyan gyártási sebességek mellett, amelyek körülbelül 1–2 méter/perc és akár 60 méter/perc közötti sebességgel történnek. Ez szemlélteti, hogy a termék geometriája, az anyagválasztás és a szerszámok kialakítása mennyire befolyásolja a gyártási hatékonyságot.
Képviseleti gyártási példák, nem garantált sebességtartomány minden termék vagy anyag esetében.
Egy olyan termék, amely 60 méter/perc helyett 2 méter/perc sebességgel működik, jelentősen megváltoztathatja a gyártás gazdasági feltételeit. Az ilyen sebességek eléréséhez azonban megfelelő kombináció szükséges a szerszámok tervezésében, a polimer jellemzőkben, a hűtőteljesítményben és a folyamatparaméterekben.
4. Válassza ki a megfelelő anyagot a szerszám véglegesítését megelőzően
Az anyagválasztás az extrudáló szerszámok optimalizálásának másik kulcsfontosságú tényezője. A PVC, PE, PP, ABS, TPU és más termoplasztikák extrudálás közben eltérő viselkedést mutatnak. Viszkozitásuk, olvadási erősségük, hővezető tulajdonságuk, összehúzódási és hűtési jellemzőik mind befolyásolják, hogy az anyag hogyan áramlik át a fröccsöntő edényen és hogyan viselkedik a végtermék.
Ezért a szerszámokat soha nem szabad a kiválasztott polimertől függetlenül tervezni. Egy PVC-re optimalizált adagolótömítőt nem biztos, hogy ugyanazok a teljesítmények érhetik el polietilén vagy polipropilén feldolgozása során.
A megfelelő anyag kiválasztása a fejlesztési folyamat korai szakaszában elősegíti a mérnökök számára, hogy a megfelelő áramlási csatornákat, a die méreteket és a kalibrációs rendszert tervezzék meg. Ez megakadályozhatja a szükségtelen szerszámváltoztatásokat, a gyártási késéseket és az anyagpazarlást.
5. Gondoljon a teljes gyártási folyamatra
A leginkább gazdaságos extrudálási megoldás nem feltétlenül az, amelynek az induló berendezési költsége a legalacsonyabb. Az a megoldás a legkisebb teljes gyártási költséget jelent a megkövetelt gyártási mennyiség felett.
Vizsgálja meg a geometriát, a tűréseket és a egyszerűsítés lehetőségeit.
Válassza ki a polimeret a teljesítmény- és feldolgozási követelményeknek megfelelően.
Optimálja a folyamatot, a kalibrálást, a hűtést és a termelési kapacitást.
Fontolja meg az egyéb tényezőket is, például a gép rendelkezésre állását, a váltási időt, a vágási műveleteket, a minőségellenőrzést és a csomagolást. A gyorsabb extrudálási folyamat csak akkor jelentős megtakarítást eredményez, ha az alacsonyabb szintű folyamatok képesek maradni a megnövekedett termeléshez.
Következtetés: A jobb mérnöki munka eredménye alacsonyabb termelési költségek
Az extrudáló szerszámok költségeinek csökkentése nem csupán arról szól, hogy olcsóbb szerszámot készítsünk. Az arról szól, hogy olyan termék- és gyártási folyamatot fejlesztünk ki, amelyik hatékonyan működik együtt.
Az aszimmetrikus profilok egyszerűsítésétől és a két- vagy négysávos gyártás bevezetésétől kezdve az anyagáramlás optimalizálásáig és az extrudálási sebesség növeléséig a viszonylag kis tervezési fejlesztések jelentős hosszú távú megtakarításokat eredményezhetnek.
Minél korábban azonosítják ezeket a lehetőségeket, annál könnyebb elkerülni a felesleges szerszámköltségeket és optimalizálni a végleges termékértéket.
Jobb hatékonyságú extrudálási megoldást keres?
A ST Plasticsnél az ügyfeleinket az elsődleges terméktervezéstől kezdve a speciális extrudáló berendezések kiválasztásáig, valamint a sorozatgyártásig támogatjuk. Mérnöki csapatunk segíthet a meglévő tervezés értékelésében, és megmutatja a termelés hatékonyságának javításához és a gyártási költségek csökkentéséhez nyíló lehetőségeket.
Fedezze fel a ST Plastics-t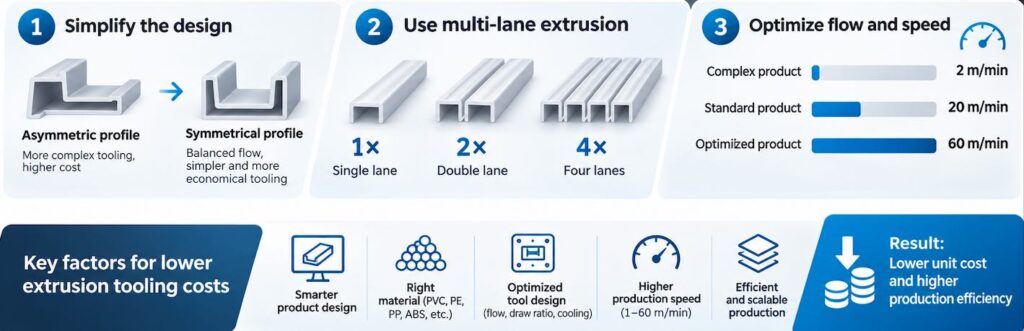
 English (UK)
 Slovenčina
 Deutsch
 Magyar
 Français
 Čeština
 Slovenščina
 Hrvatski
 Nederlands