Hoe plastic extrusie werkt
Kunststofextrusie is een van de meest efficiënte productietechnologieën voor het vervaardigen van continue kunststof profielen, buizen, afdichtingen en maatwerkcomponenten. Ontdek het volledige proces, van de toevoer van grondstoffen tot het eindproduct.
Plastic Extrusion Stap voor Stap
Van plastic pellets tot afgewerkte producten – elke extrusielijn volgt dezelfde fundamentele productievolgorde.
Grondstof
Plastic pellets worden in de trechter gevoerd.
Extruderschroef
De schroef transporteert, comprimeert en smelt het materiaal.
Verwarmingszones
De temperatuur wordt over de hele lengte van de cilinder nauwkeurig geregeld.
Extrusiematrijs
Het gesmolten polymeer krijgt zijn uiteindelijke dwarsdoorsnedevorm.
Vacuümkalibratie
Afmetingen en oppervlaktekwaliteit zijn gestabiliseerd.
Koeling
Water- of luchtkoeling laat het product stollen.
Kwaliteitscontrole
Lasermeting controleert continu de toleranties.
Trekker
De afhaalunit handhaaft een constante productiesnelheid.
Snijden
Het afgewerkte profiel wordt op de gewenste lengte gesneden of gewikkeld.
Het plastic-extrusieproces uitgelegd
Kunststofextrusie is een continu productieproces waarin ruw kunststofmateriaal wordt omgevormd tot een product met een constante doorsnede. In tegenstelling tot spuitgieten, waarbij individuele onderdelen in cycli worden geproduceerd, werkt extrusie zonder onderbreking, waardoor het een van de meest efficiënte methoden is voor de productie van buizen, profielen, afdichtingen, staven, kabelgoten en talloze andere kunststof componenten.
Het proces begint met plastic korrels, die automatisch via een trechter aan de extruder worden gevoed. Afhankelijk van de toepassing kunnen deze korrels bestaan uit pvc, polyethyleen (PE), polypropeen (PP), ABS, TPU of vele andere thermoplastische materialen. Additieven zoals uv-stabilisatoren, kleurpigmenten, vlamvertragers of slagvastheidverbeteraars kunnen voorafgaand aan de verwerking ook door het materiaal worden gemengd om specifieke mechanische of milieugerichte eigenschappen te bereiken.
In de extruder transporteert een nauwkeurig ontworpen roterende schroef het materiaal door verschillende functionele zones. Terwijl de pellets zich voortbewegen, worden ze geleidelijk samengeperst, verwarmd en gemengd tot een homogeen gesmolten polymeer. Externe verwarmingselementen werken samen met de wrijving die door de roterende schroef wordt gegenereerd om te zorgen voor een gelijkmatige smelting en een stabiele materiaanstroom.
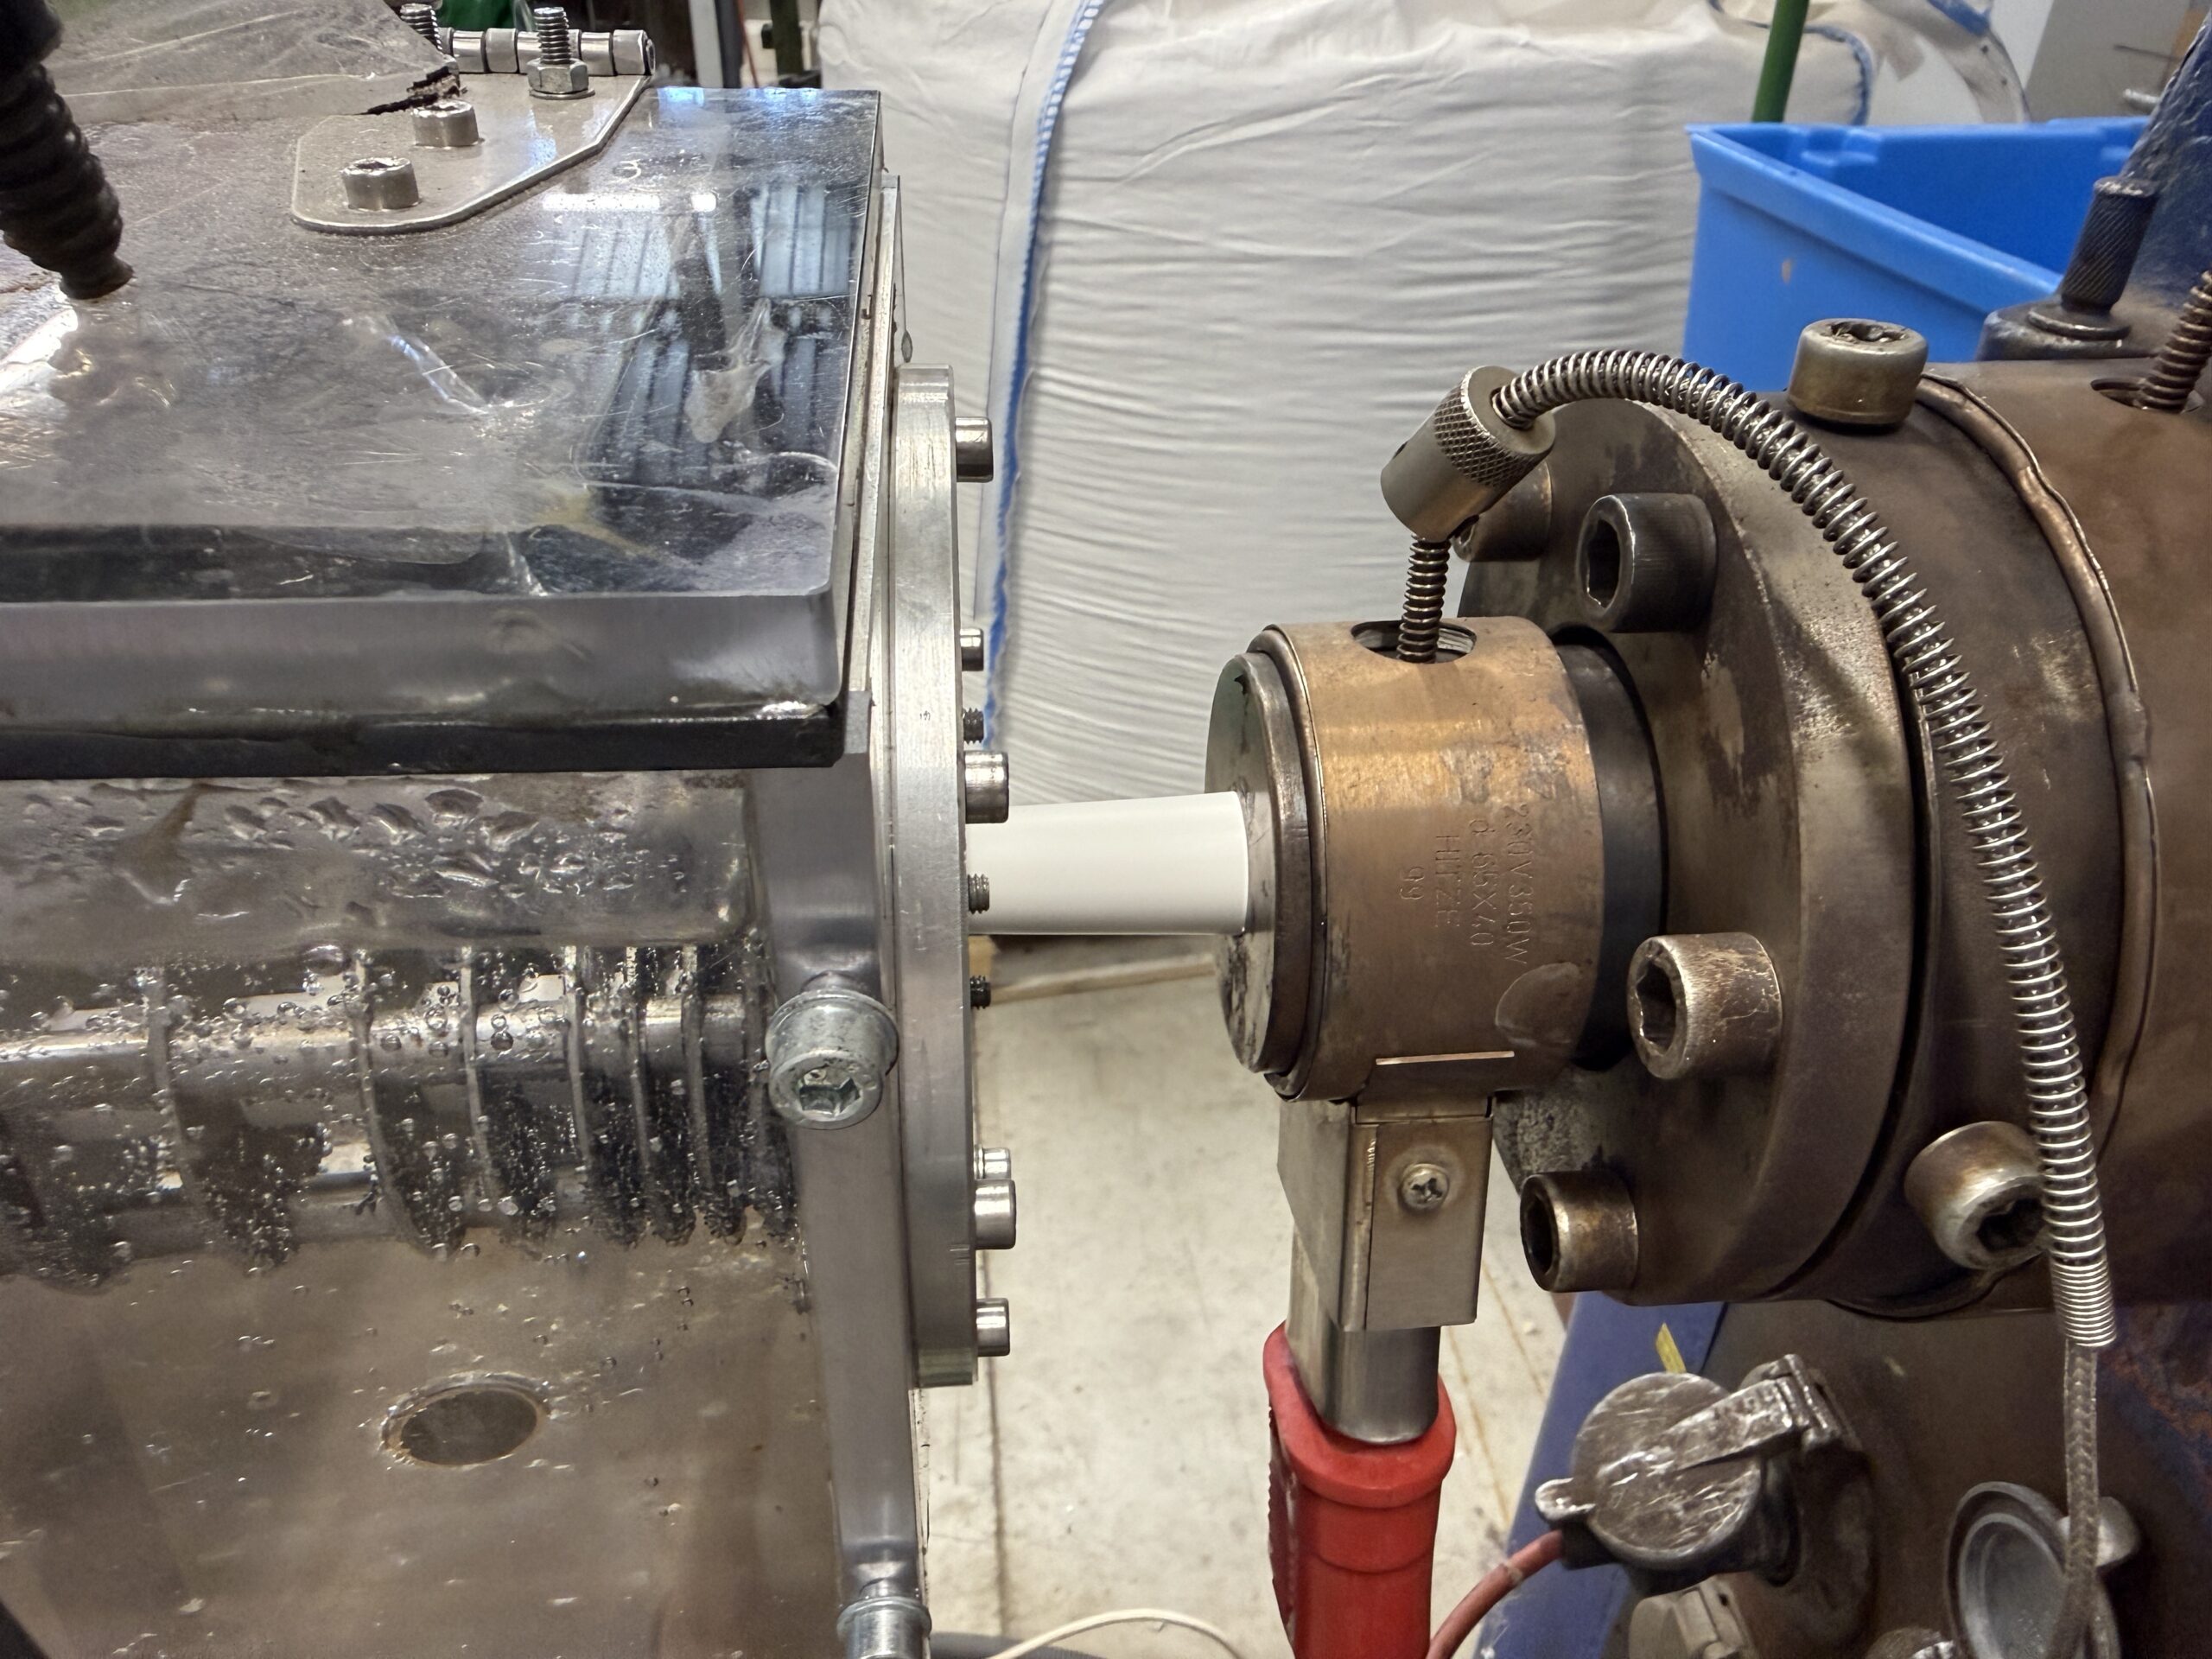
Zodra het polymeer de vereiste temperatuur en viscositeit heeft bereikt, wordt het door een precisie-bewerkt extrusiemondstuk geperst. Het mondstuk bepaalt de uiteindelijke dwarsdoorsnedegeometrie van het product, of het nu gaat om een ronde buis, een complex technisch profiel of een op maat ontworpen component. Omdat het materiaal in verzachte toestand uit het mondstuk komt, kan het zijn exacte afmetingen nog niet behouden.
Om maattrouw te bereurstellen, komt het profiel direct in een kalibratiesysteem terecht, dat vaak gebruikmaakt vacuümtechnologie om het product te stabiliseren met behoud van zijn vorm. Dit stadium is met name cruciaal voor precisieprofielen en slangen, waarbij zelfs kleine maatafwijkingen van invloed kunnen zijn op de montage, de afdichting of de functionaliteit van het product.
Na kalibratie gaat de extrusie door een gecontroleerde koelsectie. Afhankelijk van het materiaal en de productgeometrie kan de koeling worden uitgevoerd met waterbaden, sproeikoeling of luchtkoeling. Gecontroleerde koeling voorkomt vervorming, minimaliseert interne spanningen en zorgt voor een constante productkwaliteit gedurende de productie.
Moderne extrusielijnen bewaken continu productafmetingen met behulp van inline lasersmeetsystemen en andere kwaliteitscontroleapparatuur. Diameter, wanddikte en profielafmetingen worden in real time gemeten, waardoor de productielijn automatisch kan compenseren voor procesvariaties voordat deze zich tot kwaliteitsproblemen ontwikkelen.
Tenslotte trekt een afmeteenheid het profiel met een constante snelheid door de volledige productielijn, terwijl een geautomatiseerd snij- of wikkelsysteem het afgewerkte product gereedmaakt voor verpakking, verdere verwerking of onmiddellijke levering. Omdat elke fase is gesynchroniseerd, zijn moderne extrusielijnen in staat om duizenden meters kunststof producten met een hoge precisie te produceren met een uitzonderlijke reproduceerbaarheid en minimaal materiaalfval.
Veelvoorkomende materialen die worden gebruikt bij kunststofextrusie
Elk thermoplastisch materiaal heeft unieke verwerkingseigenschappen. Het selecteren van de juiste polymeer hangt af van de vereiste mechanische eigenschappen, temperatuurbestendigheid, flexibiliteit en de beoogde toepassing.
PVC
| Verwerkingstemperatuur | 160–190 °C |
| Dichtheid | 1,35–1,45 g/cm³ |
| Flexibiliteit | Rigide / Flexibel |
| Typische Producten | Buizen, profielen, kabelgoten |
PE (HDPE / LDPE)
| Verwerkingstemperatuur | 180–230 °C |
| Dichtheid | 0,91–0,96 g/cm³ |
| Flexibiliteit | Uitstekend |
| Typische Producten | Buizen, slangen, beschermingsprofielen |
PP
| Verwerkingstemperatuur | 190–240 °C |
| Dichtheid | 0,90–0,91 g/cm³ |
| Flexibiliteit | Gemiddeld |
| Typische Producten | Industriële profielen, containers |
ABS
| Verwerkingstemperatuur | 210–250 °C |
| Dichtheid | 1,02–1,07 g/cm³ |
| Slagvastheid | Zeer hoog |
| Typische Producten | Technische profielen, behuizingen |
TPU
| Verwerkingstemperatuur | 180–220 °C |
| Dichtheid | 1,10–1,25 g/cm³ |
| Elasticiteit | Uitstekend |
| Typische Producten | Afdichtingen, flexibele slangen |
ASA
| Verwerkingstemperatuur | 220–260 °C |
| Dichtheid | 1,05–1,08 g/cm³ |
| UV-bestendigheid | Uitstekend |
| Typische Producten | Buitenprofielen, constructie |
Kunststofextrusie: Precisie door continue productie
Kunststofextrusie is een van de meest veelzijdige en efficiënte productietechnologieën die vandaag de dag beschikbaar zijn. Door zorgvuldig geselecteerde grondstoffen, nauwkeurig ontworpen gereedschappen en geavanceerde procesbesturing te combineren, kunnen fabrikanten complexe kunststof profielen produceren met een uitzonderlijke maatnauwkeurigheid, reproduceerbaarheid en kostenefficiëntie.
Moderne extrusielijnen integreren geautomatiseerd materiaalbeheer, intelligente temperatuurregeling, inline kwaliteitsinspectie en hogesnelheidsproductie, wat zorgt voor een constante productkwaliteit bij zowel korte als lange productieseries. Deze combinatie van flexibiliteit en precisie maakt extrusie het bevorzugde fabricageproces voor industrieën variërend van de bouw en de automobielsector tot elektronica, medische hulpmiddelen en consumentengoederen.
 English (UK)
 Slovenčina
 Deutsch
 Magyar
 Français
 Čeština
 Slovenščina
 Hrvatski
 Nederlands